U(C)控制图
# 1、作用
U 控制图用于监控每个样本中每单位的缺陷数量。它适用于样本大小不固定的情况,并且关注每个样本中的缺陷密度。C 控制图用于监控样本中缺陷的总数,它适用于样本大小固定且每个样本可能有多个缺陷的情况。
# 2、输入输出描述
输入:1 个定量变量
输出:U/C 控制图
# 3、案例示例
案例:某电子厂生产电路板,每小时随机抽取 5 块电路板,测量每块电路板上的 1 平方分米区域,统计该区域内的焊接缺陷数(如虚焊、短路、焊锡过多等)。这种属于产品缺陷可计数但难以区分是否为不合格品(如布料上的瑕疵点、电路板上的焊接缺陷),需通过 U 图监控单位面积的缺陷数波动,判断生产过程是否稳定。
# 4、案例数据

# 5、案例操作
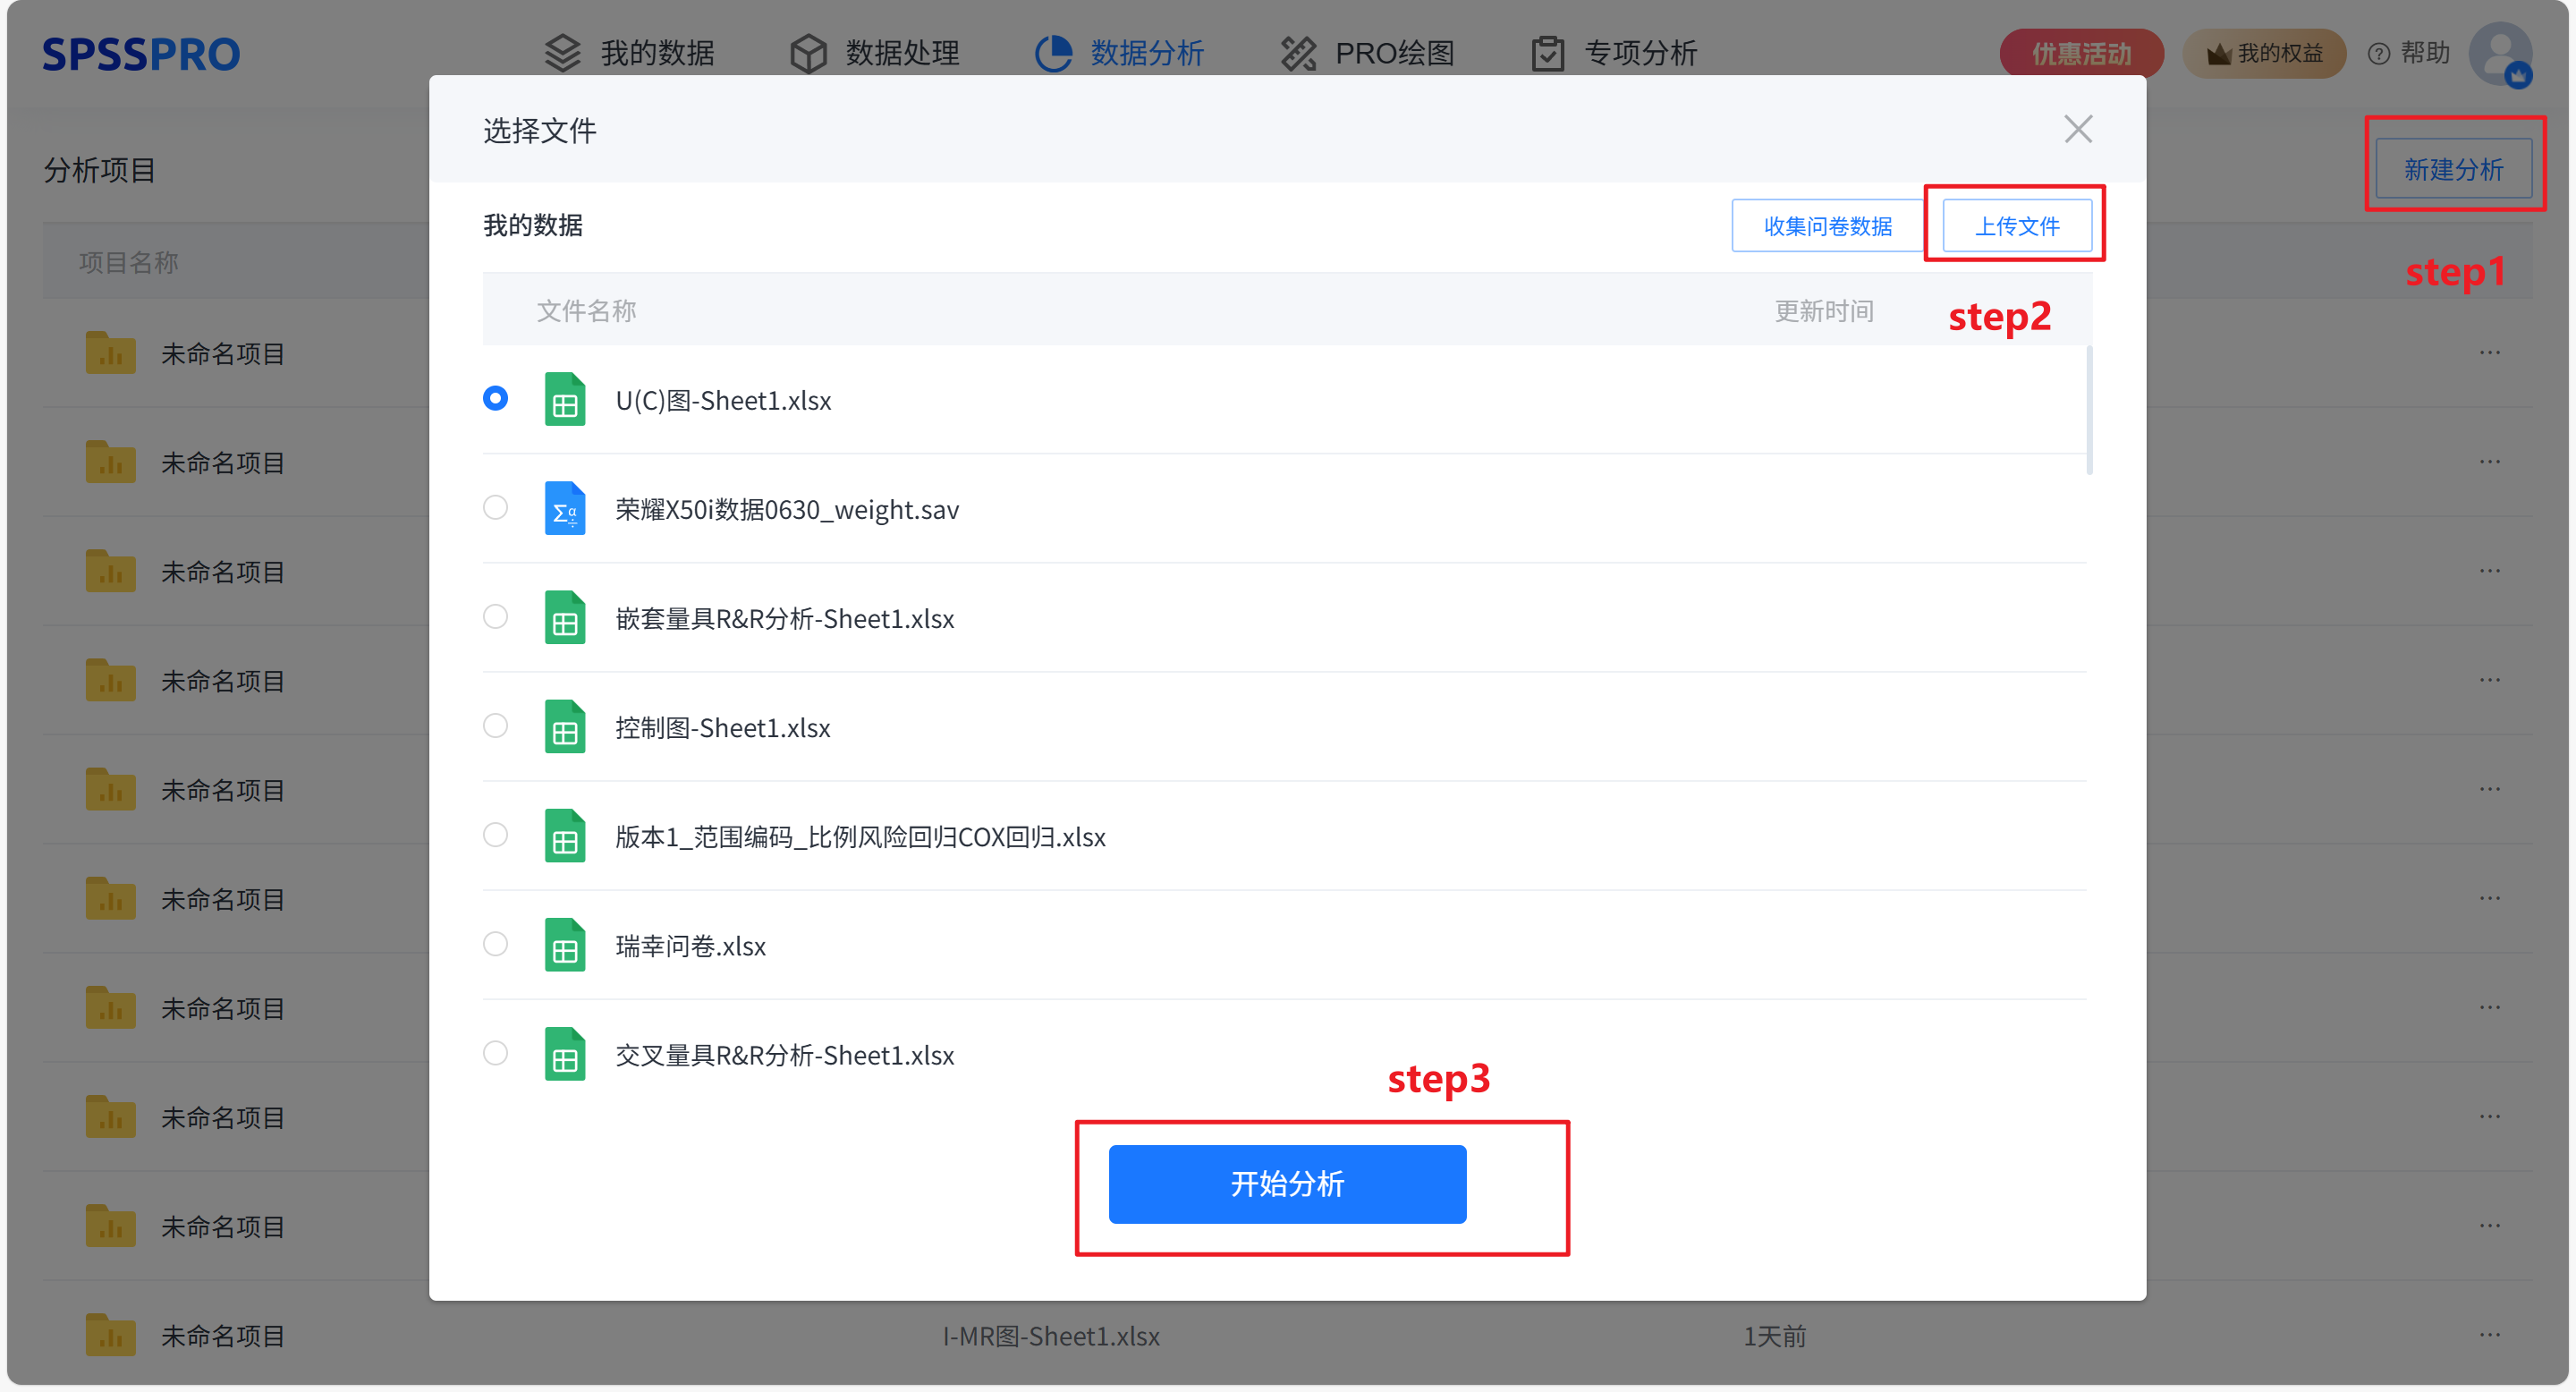
Step1:新建分析;
Step2:上传数据;
Step3:选择对应数据打开后进行预览,确认无误后点击开始分析;
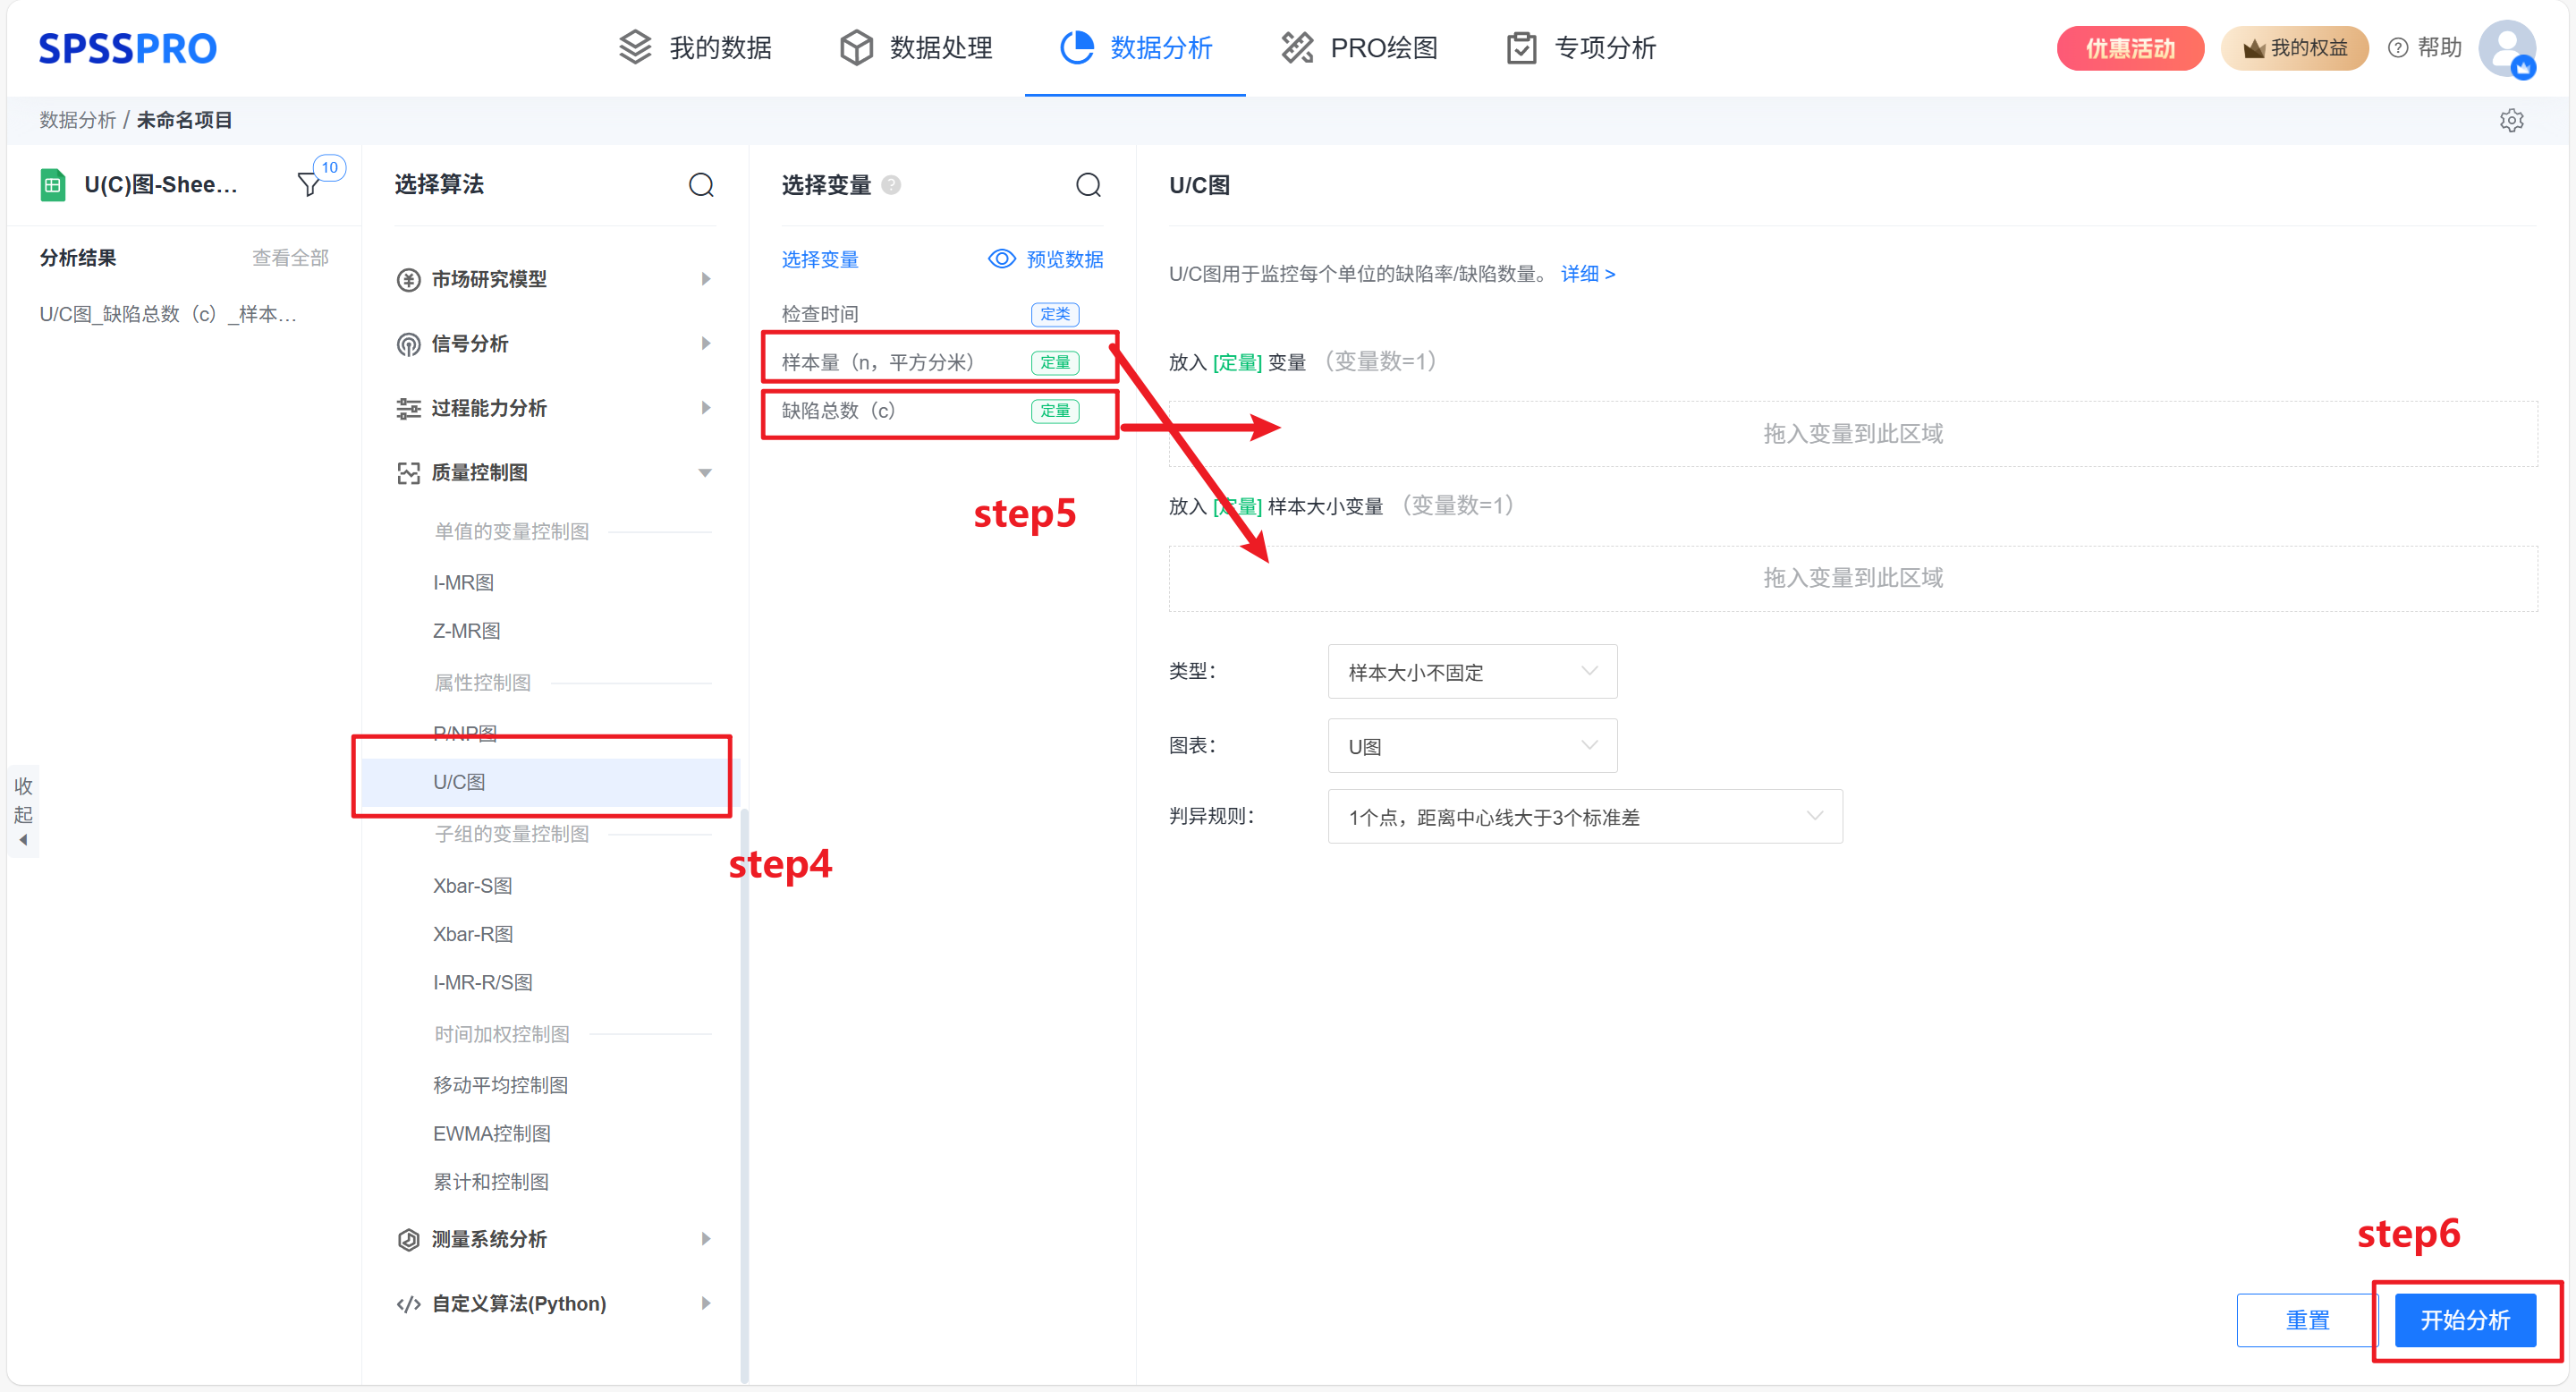
step4:选择【数据概览】;
step5:查看对应的数据数据格式,【U/C 控制图】要求输入数据为一项缺陷变量,一项样本数量变量;
step6:点击【开始分析】,完成全部操作。
# 6、输出结果分析
输出结果 1:U 图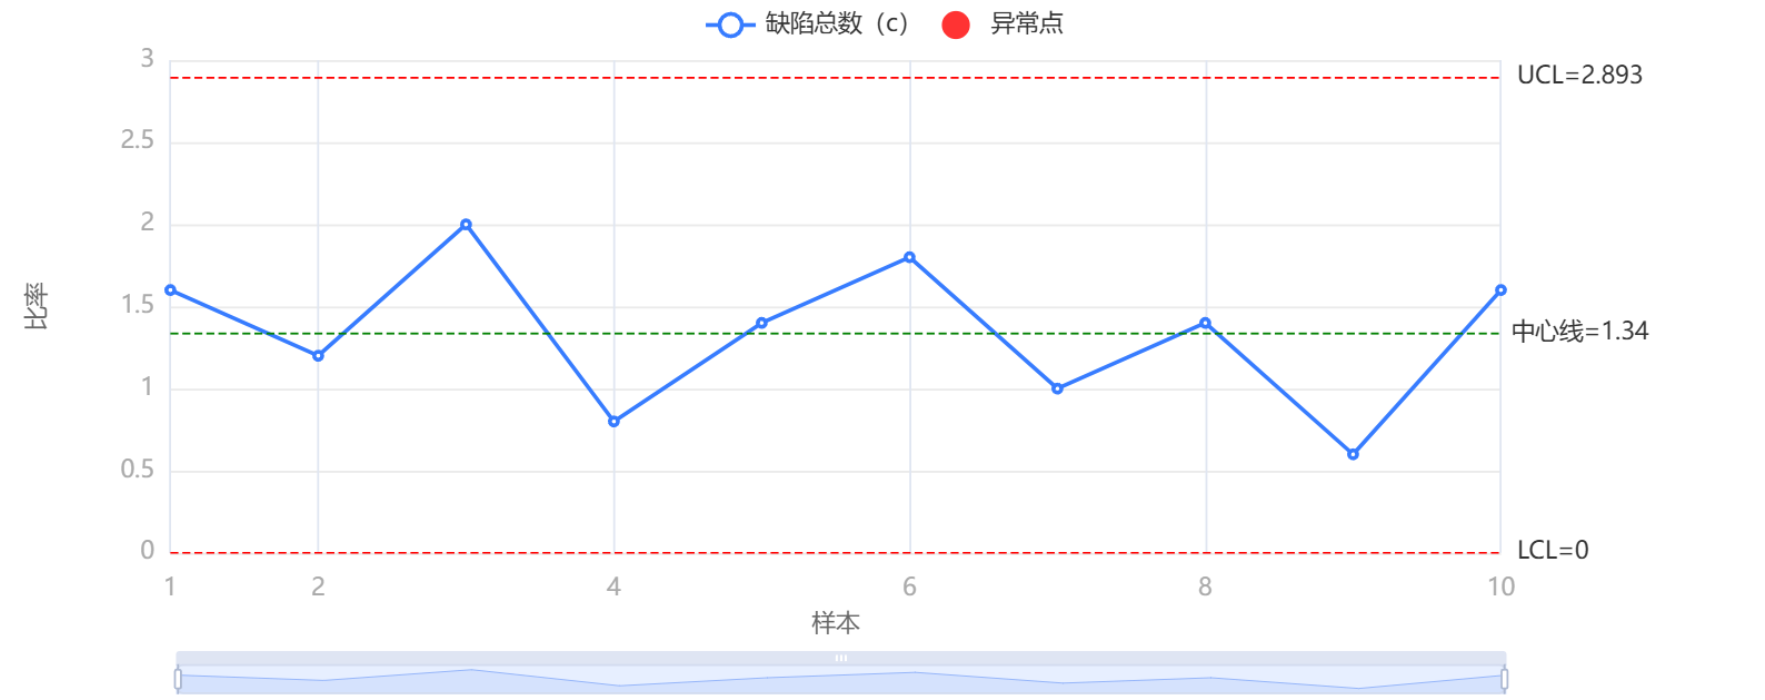
图表说明:上表监控数据的每个单位中的缺陷数。
趋势分析:观察 U 图中缺陷数的趋势。如果缺陷数随着时间持续增加或减少,可能表明过程发生了变化。例如,设备磨损、操作不当或原料问题可能导致缺陷数的变化。
异常点检测:U 图中的数据点如果超过了上控制限(UCL)或下控制限(LCL),则表示存在异常。这些点可能是由于特殊原因(如机器故障、操作失误等)引起的,需要进一步调查。
过程稳定性:如果 U 图中的数据点大部分都在控制限内且没有出现明显的趋势或波动,则表明过程是稳定的。若数据点超出控制限,则表明过程不稳定,可能需要调整。
# 7、注意事项
- U/C 图仅适用于 “缺陷”(即不符合规定要求的个体,但产品仍可使用,如手机外壳的微小划痕),而非 “不合格品”(产品整体不符合使用要求)。
- C 图要求每次抽取的样本量(即 “检验单位数”)固定(如每次检查 10 个零件),若样本量变化,需改用 U 图(单位缺陷数 = 总缺陷数 / 样本量)。例如:检查不同长度的布料缺陷时,C 图不适用(因布料长度不同),需用 U 图(单位长度缺陷数)。
# 8、模型理论
U 图(单位缺陷数控制图)和 C 图(缺陷数控制图)均属于计数型控制图,主要用于监控生产或服务过程中产品的 “缺陷数”(如表面划痕、零件装配错误等):
(1)C 图(缺陷数控制图)
C 图以 “单位产品的缺陷总数”为监控对象,适用于样本量(单位产品的 “检查单位”)固定的场景(如每台手机、每块电路板的缺陷数)。
(1.1) 计算公式:
- 缺陷数 c:每个样本(固定检查单位)中的实际缺陷数(如 “第 1 块电路板有 2 个焊点缺陷”,则(c=2)。
- 中心线(CL)(过程稳定时的平均缺陷数):
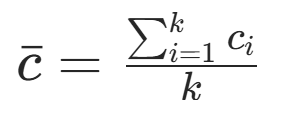
- 上控制限(UCL):
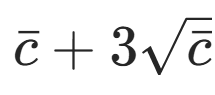
- 下控制限(LCL):
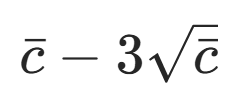
(若计算结果小于 0,则取 LCL=0,因缺陷数不能为负)。
(1.2) 应用规则
- 若样本的缺陷数c在控制限内,且无明显非随机模式(如连续上升、周期性波动),则过程稳定受控;
- 若缺陷数超出控制限,或出现异常模式,说明过程存在特殊原因(如设备故障、操作失误),需排查并纠正。
(2)U 图(单位缺陷数控制图)原理
U 图以 **“单位检查量的缺陷数”为监控对象,适用于样本量(检查单位)不固定 ** 的场景(如不同长度的电缆、不同面积的布料的缺陷数)。
(2.1)计算原理
- 单位缺陷数 u:每个样本的缺陷数除以其检查量(如 “10 米电缆有 5 个缺陷”,则(u=5/10=0.5)个 / 米),计算公式为:u=c/n 其中,c 为样本的缺陷总数,n 为该样本的检查量(如长度、面积、数量等)。
- 中心线(CL)(过程稳定时的平均单位缺陷数):
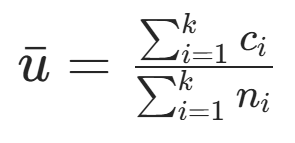
- 上控制限(UCL):
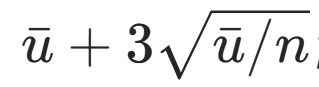
- 下控制限(LCL):
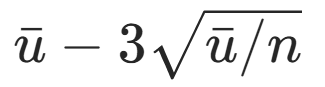
(若计算结果小于 0,则取 LCL=0)。
(2.2)应用逻辑
- 若样本的单位缺陷数u在控制限内且分布随机,说明过程稳定;
- 若 u 超出控制限或出现异常模式(如连续下降后突然上升),则提示过程存在异常因素(如原材料质量波动、检测标准变化),需干预调整。
# 9、参考文献
[1] Scientific Platform Serving for Statistics Professional 2021. SPSSPRO. (Version 1.0.11)[Online Application Software]. Retrieved from https://www.spsspro.com. [2]“A conceptual framework for the effective implementation of statistical process control”:Antony,J.,&Taner,T.(2003)."A conceptual framework for the effective implementation of statistical process control".Business Process Management Journal,9(4),473-489.