移动控制平均图
# 1、作用
移动平均控制图可以检测过程均值中的小偏差时监视未加权的移动平均值。观测值可以是单个测量值,也可以是子组均值。使用此控制图可以监视过程在一段时间内的稳定性,以便标识和更正过程中的不稳定性。
# 2、输入输出描述
输入:1个定量变量或1个定量变量与定类变量的组合。
输出:移动平均控制图。
# 3、案例示例
一家塑料制造公司的质量工程师想确保其批量生产过程始终受控。工程师测量了所有 35 个批次中每个批次的颜料的浓度。可以采用移动控制图方法分析每个批次的颜料生产过程是否稳定。
# 4、案例数据
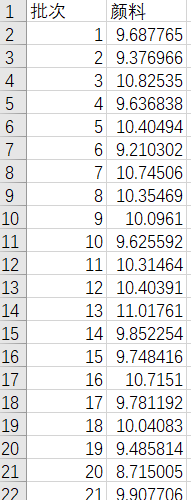
移动平均控制图案例数据
# 5、案例操作
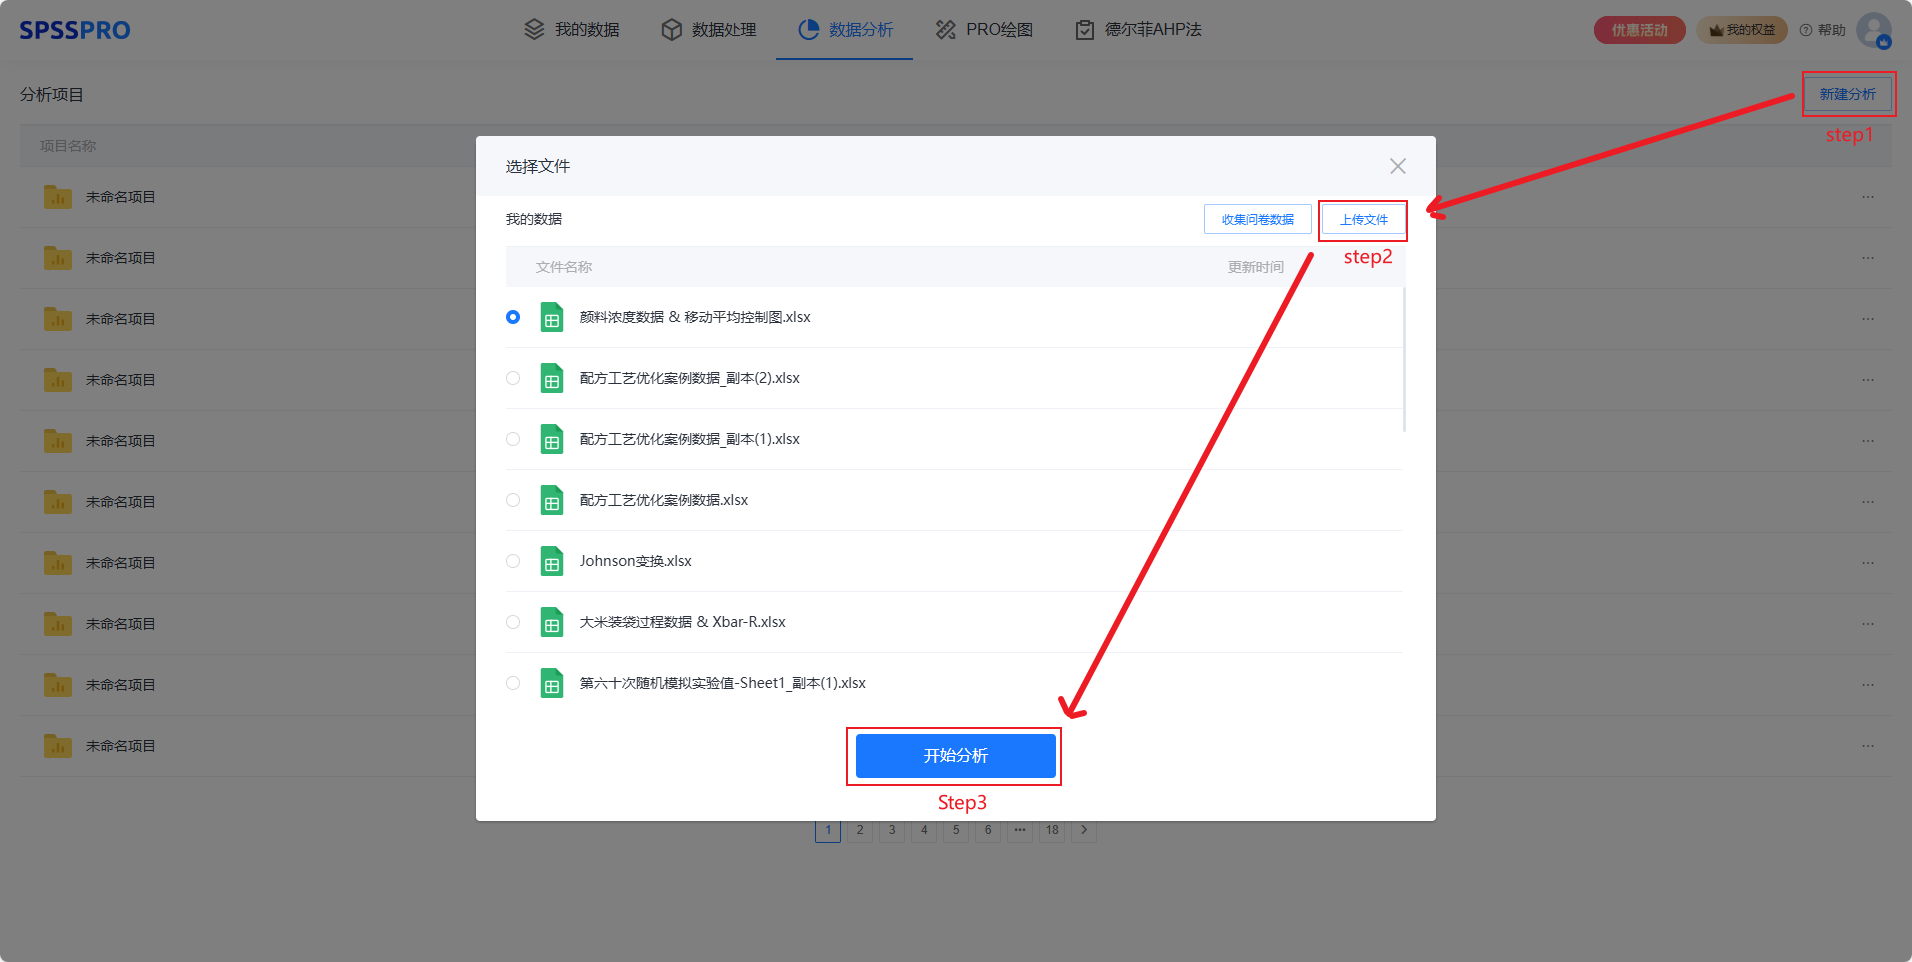
Step1:新建分析;
Step2:上传数据;
Step3:选择对应数据打开后进行预览,确认无误后点击开始分析;
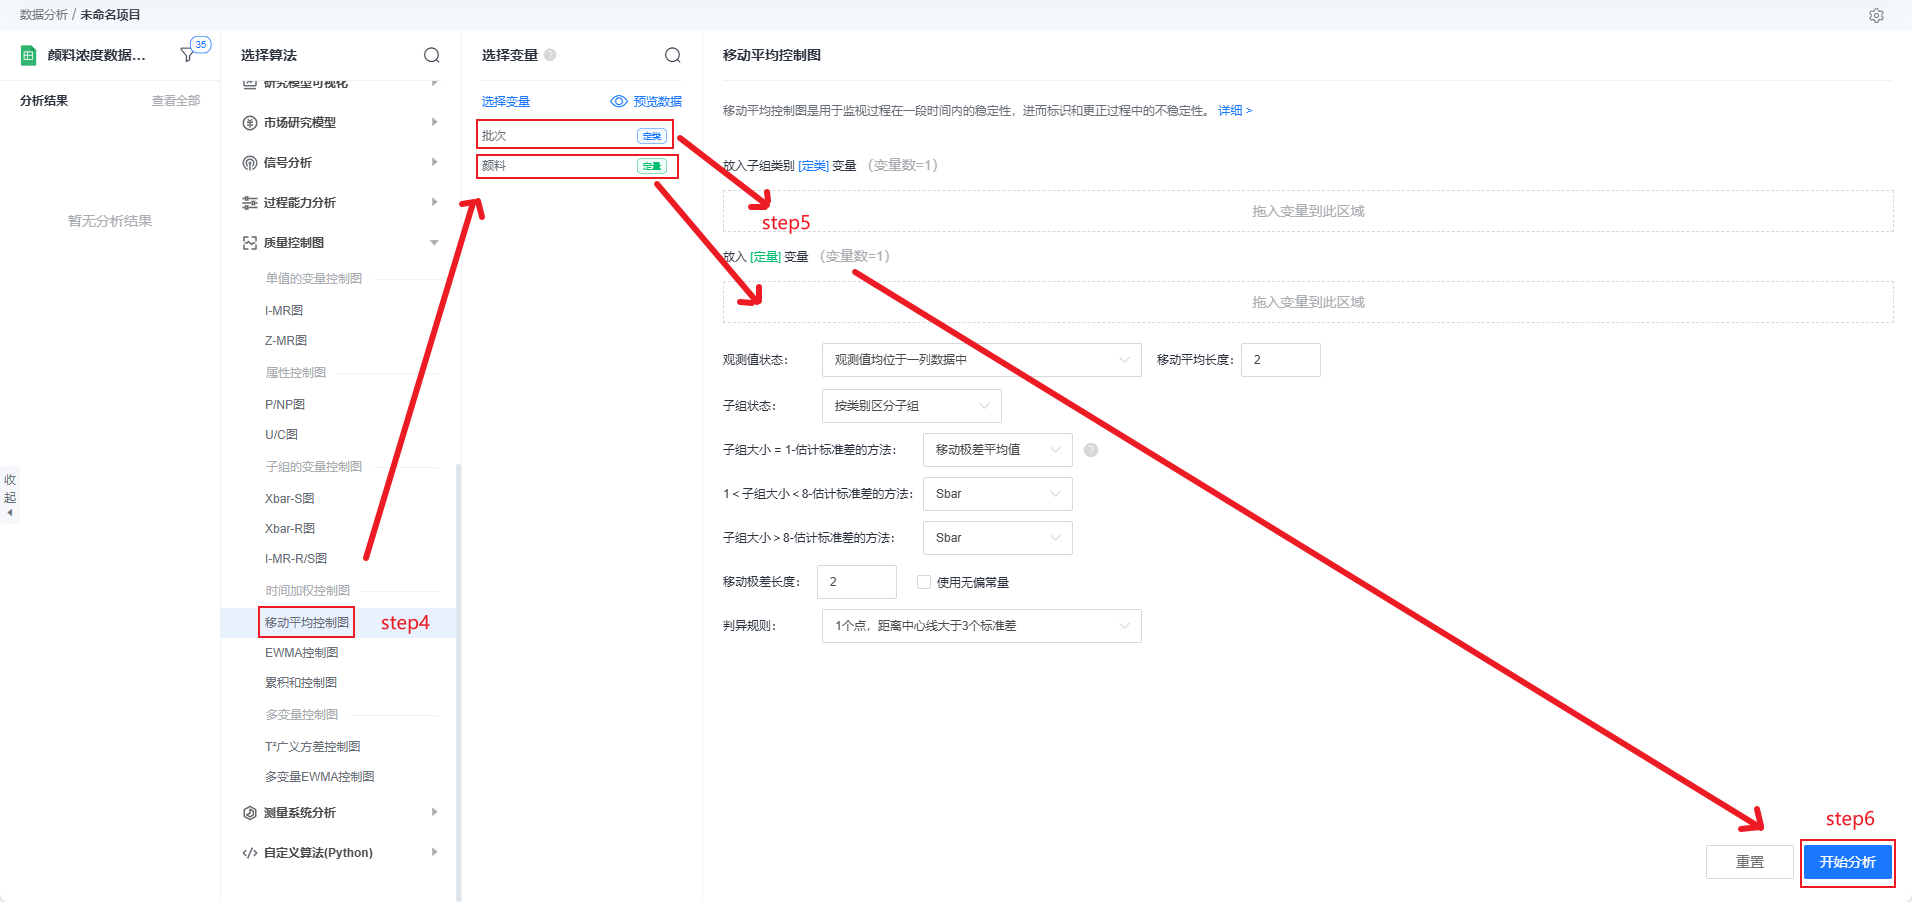
step4:选择【移动平均控制图】;
step5:查看对应的数据数据格式,【移动平均控制图】要求输入为1 个定量变量或 1 个定量变量与定类变量的组合。
step6:点击【开始分析】,完成全部操作。
# 6、输出结果分析
输出结果1:移动平均控制图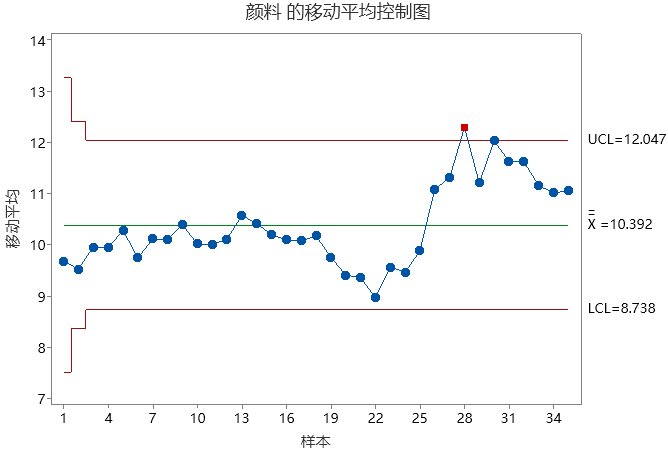
图表说明:移动平均控制图可以监视过程在一段时间内的稳定性,进而标识和更正过程中的不稳定性。超出上下控制限的点被认为是异常点。
# 7、注意事项
- 数据应当是连续的:如果数据中有缺陷品数或缺陷数,请使用属性控制图,如P控制图或U控制图。
- 数据中的小偏移非常重要:如果不想检测过程中的小偏移,请针对子组使用变量控制图(如Xbar-R控制图),或者针对单值使用变量控制图(如I-MR控制图)。
- 每个子组内的观测值不应当相互关联:如果每个子组中的连续数据点是相关的,控制限的范围将过窄,而且控制图可能会错误地将一些受控点显示为失控点。
- 数据应当采用时间顺序:由于控制图会检测随时间发生的变化,因此数据顺序非常重要。应当按照数据的收集顺序来输入数据,让之前的数据位于工作表的顶部。
- 应当按照适当的时间间隔收集数据:按照均匀的时间间隔收集数据,如每小时一次或每天一次。选择一个时间间隔,该时间间隔应当足够短,以便可以在发生过程更改之后立即识别此更改。
# 8、模型理论
移动平均控制图可以检测过程均值中的小偏差时监视未加权的移动平均值。使用此控制图可以监视过程在一段时间内的稳定性,以便标识和更正过程中的不稳定性。关于移动平均控制图中包含的标绘点、中心线、控制上下限的公式计算如下:
(1)移动平均控制图
标绘点:表示第i个观测值(或第i个子组)的移动平均值。
式中,
中心线:子组数据总平均值。
式中,N是指子组的总数量。
控制上限:
控制下限:
式中,μ是过程均值(即所有子组的平均值),
(2)子组大小=1-估计σ的方法
移动极差平均值
使用
式中,
移动极差中位数
使用
式中,
递差均方和平方根
使用无偏常量时
不使用无偏常量时
式中,d_i是观测值i与观测值i-1之间的差值,M是观测值的个数。
(3)子组大小>1-估计σ的方法
Rbar方法默认使用无偏常量,计算方式如下:
如果使用无偏常量,使用每个子组的极差
如果每个子组的大小相等,则按照以下公式计算
Sbar方法计算方式如下:
如果不使用无偏常量,则σ为子组标准差的均值。计算如下:
其中
如果使用无偏常量,则Sbar的计算方式如下:
上述式子中如果每个子组的样本量是相等的,则Sbar为:
式中,
合并标准差的计算方式如下:
如果不使用无偏常量,计算公式如下:
如果每个子组的大小相等,则按照以下公式计算合并标准差(即为子组方差的均值):
其中
如果使用无偏常量,计算公式如下:
式中,d为
如果每个子组的大小相等,则按照以下公式计算合并标准差:
# 9、参考文献
[1]Scientific Platform Serving for Statistics Professional 2021. SPSSPRO. (Version 1.0.11)[Online Application Software]. Retrieved from https://www.spsspro.com.
[2]Montgomery D C. Introduction to statistical quality control[M]. John wiley & sons, 2020.