交叉量具R&R研究
# 1、作用
交叉量具R&R研究是测量系统分析(MSA)中的一种关键工具,用于评估一个测量系统的变异性来源。
# 2、输入输出描述
输入:部件、操作员、测量值
输出:变异来源信息
# 3、案例示例
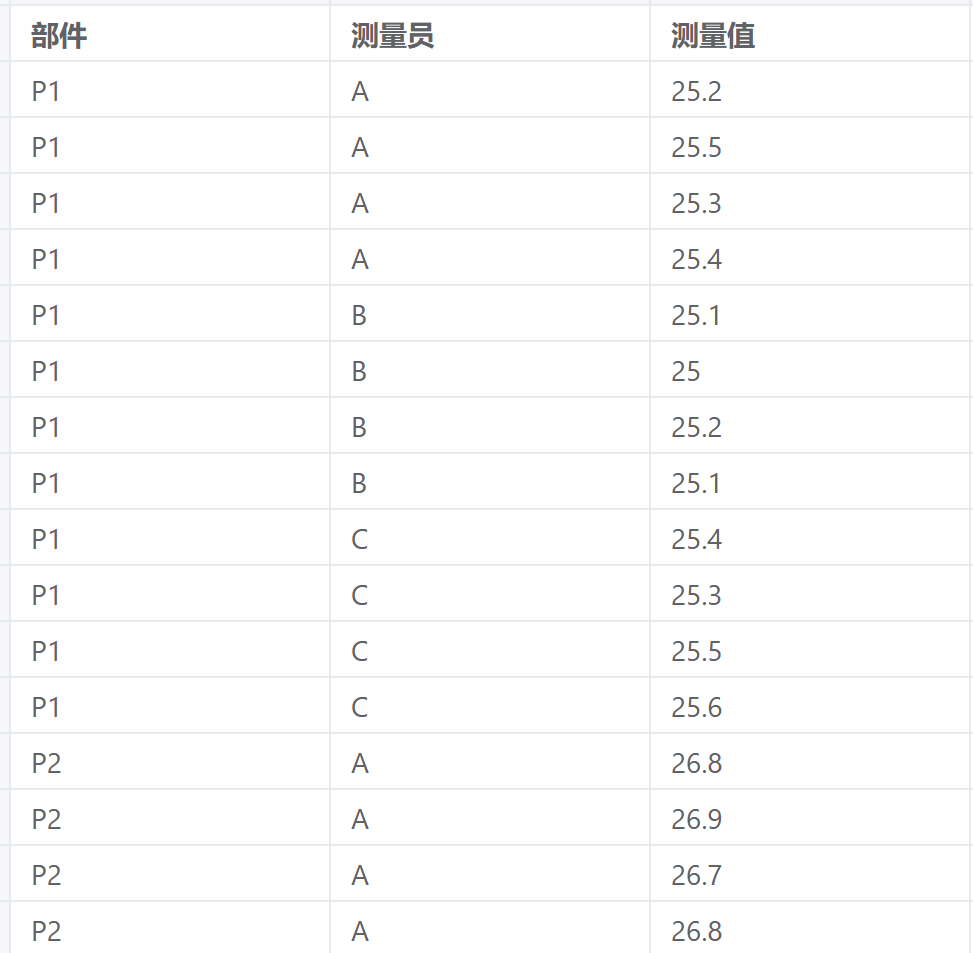
案例:锂电池极片的厚度均匀性直接影响电池的容量和安全性。某企业在极片生产过程中,使用 3 台不同型号的测厚仪(量具 A、B、C)进行厚度检测,但发现不同操作员的测量结果也不稳定。为确认测量系统的可靠性,避免因测量误差导致极片质量判定失误,企业决定开展交叉量具 R&R 分析。
# 4、案例数据
# 5、案例操作
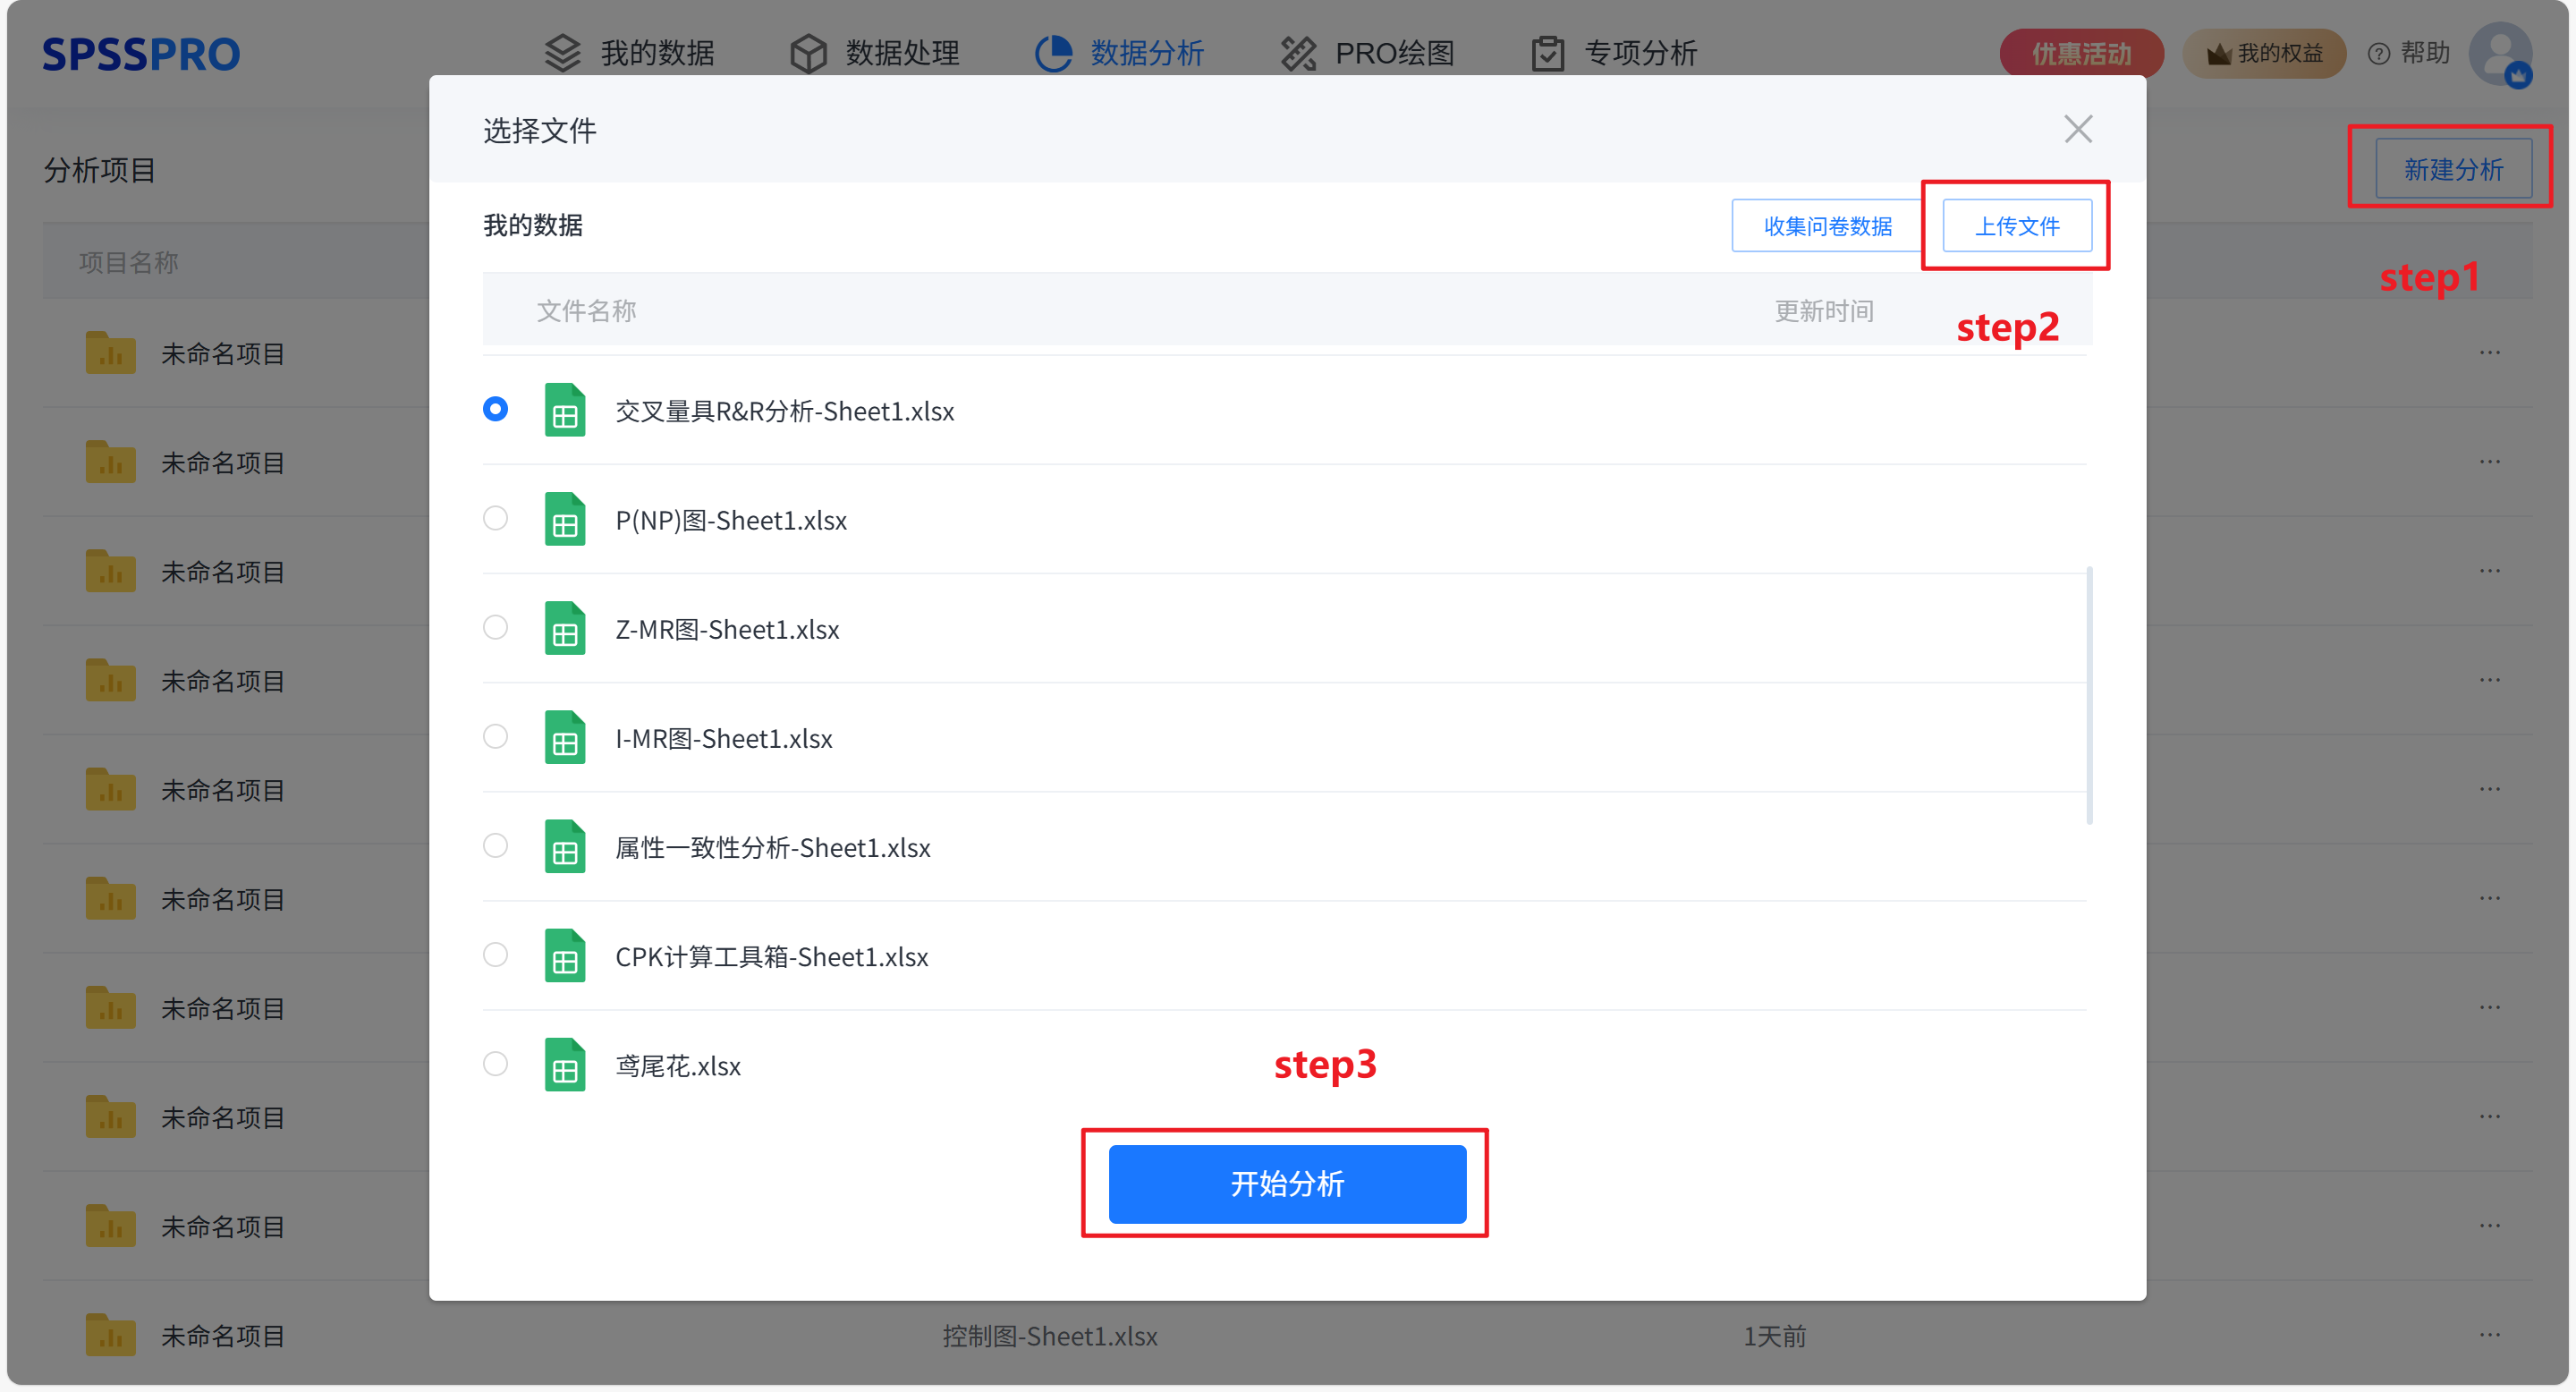
Step1:新建分析;
Step2:上传数据;
Step3:选择对应数据打开后进行预览,确认无误后点击开始分析;
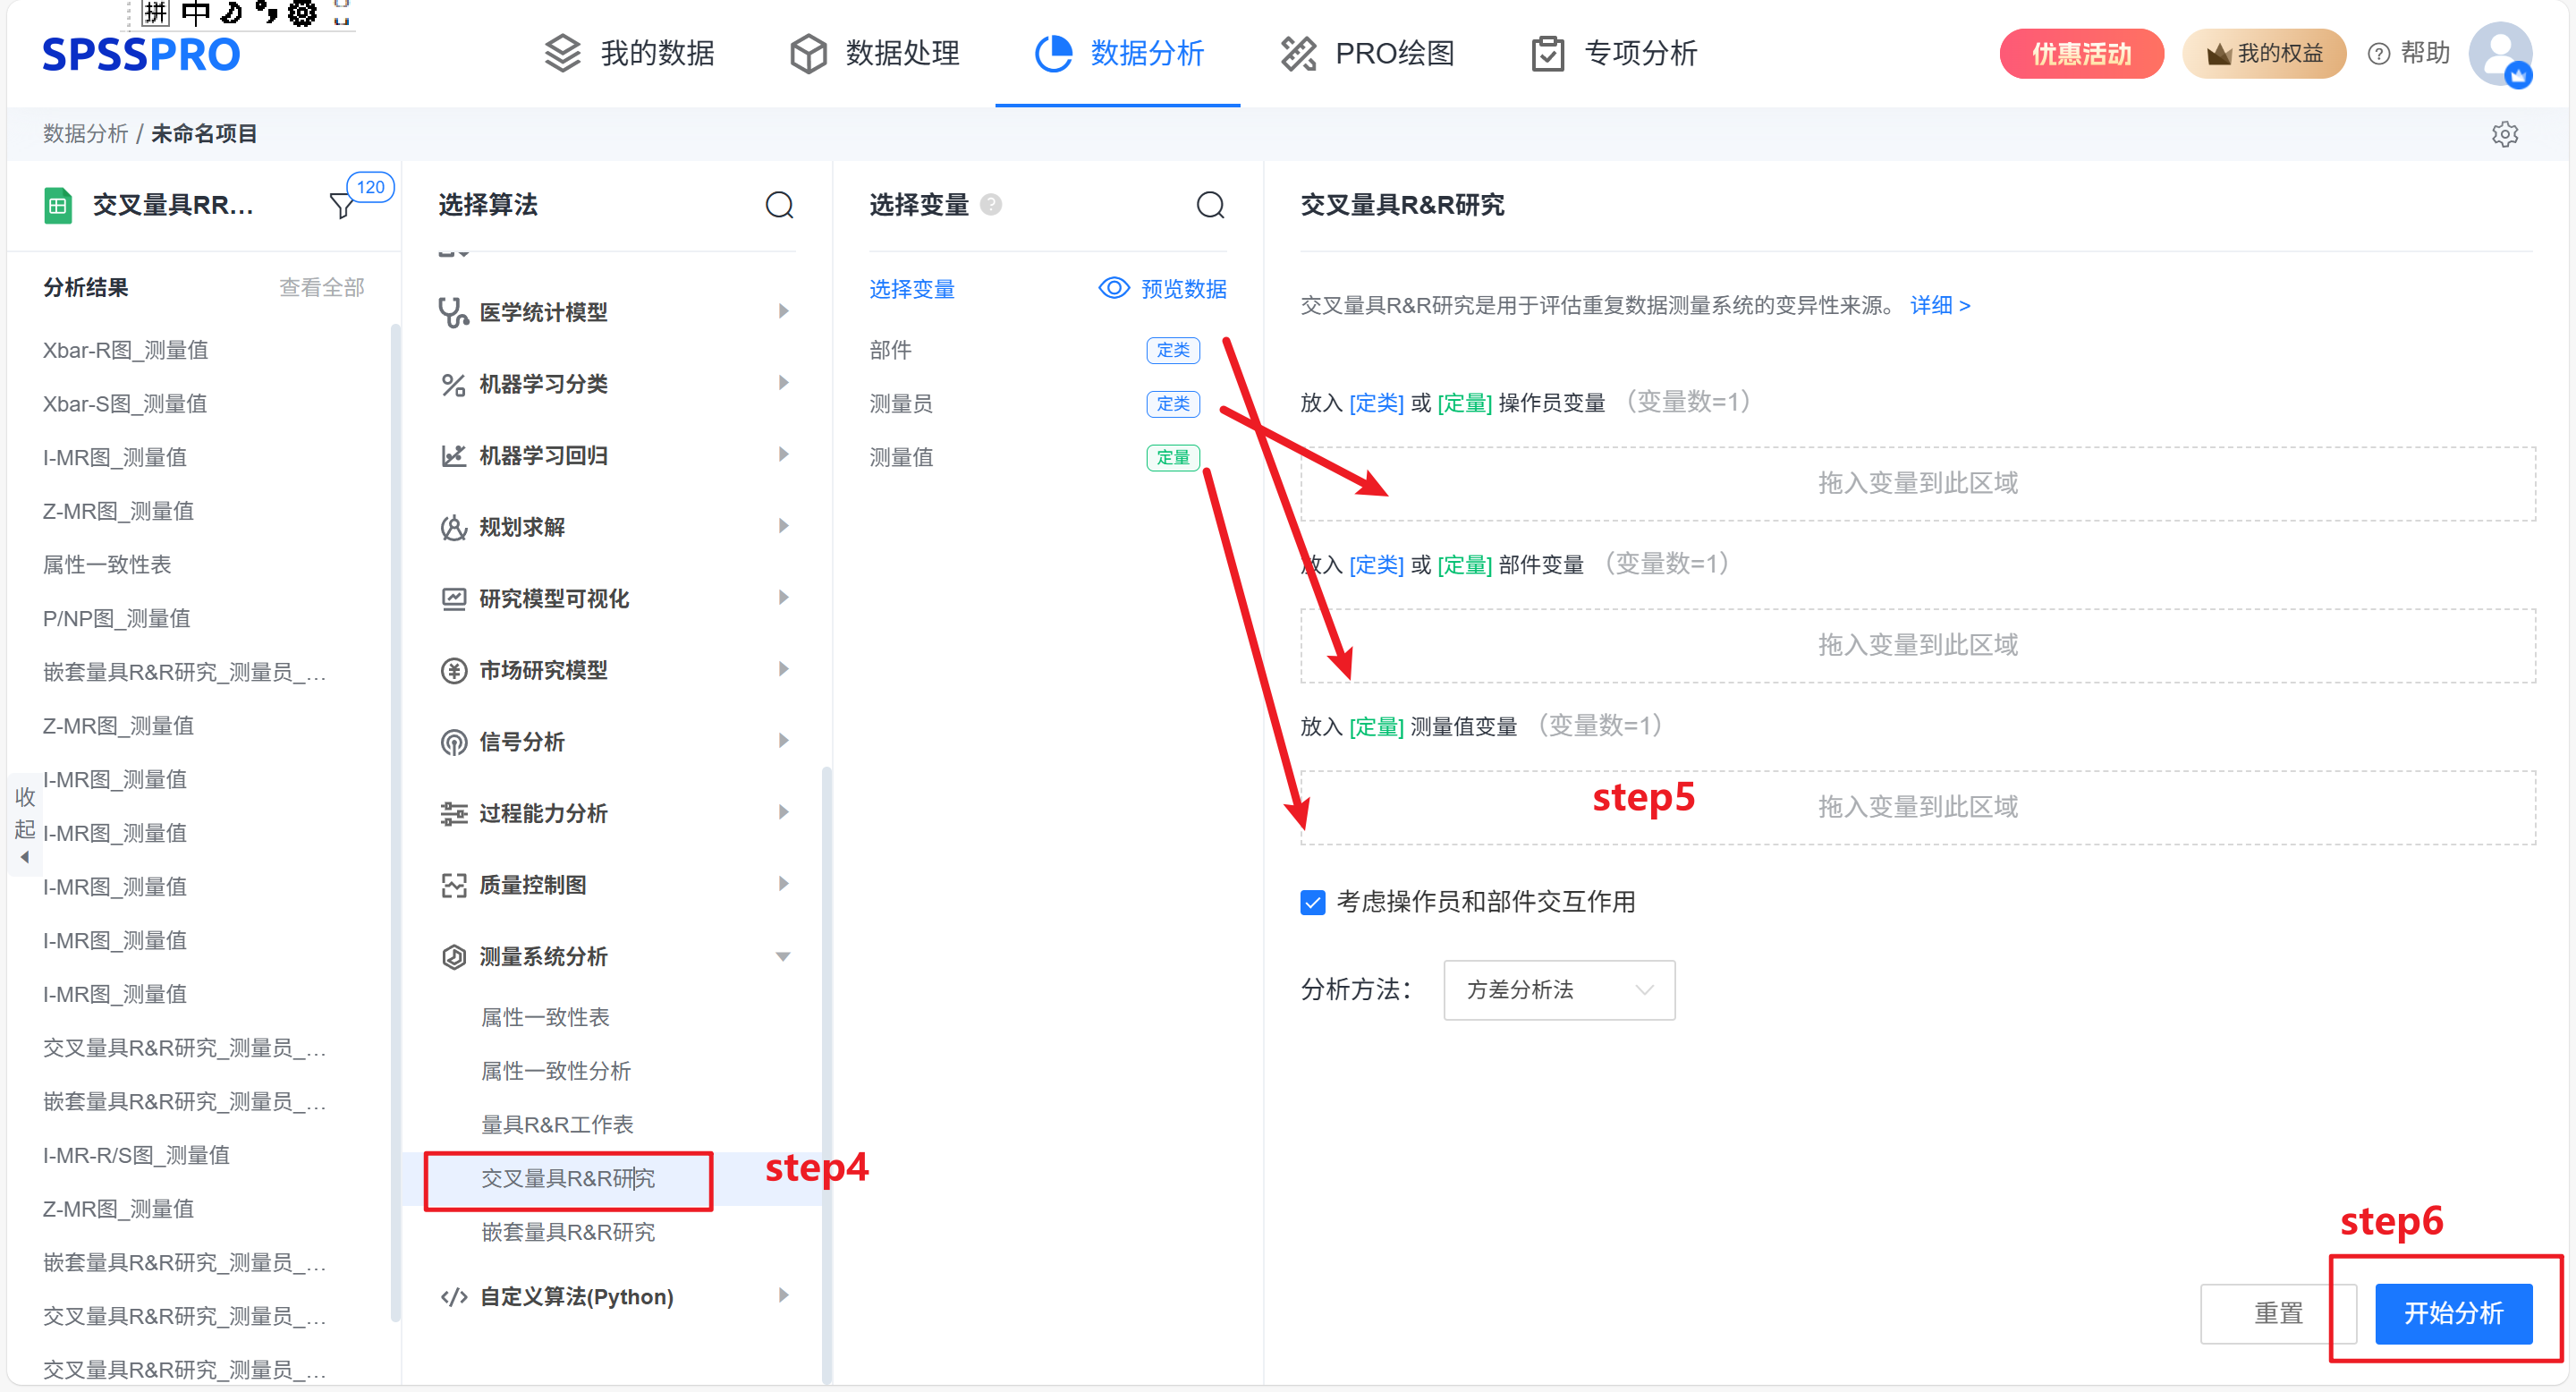
step4:选择【交叉量具R&R研究】;
step5:查看对应的数据数据格式,【交叉量具R&R研究】要求输入部件、操作员、测量值;
step6:点击【开始分析】,完成全部操作。
# 6、输出结果分析
输出结果1:方差分析
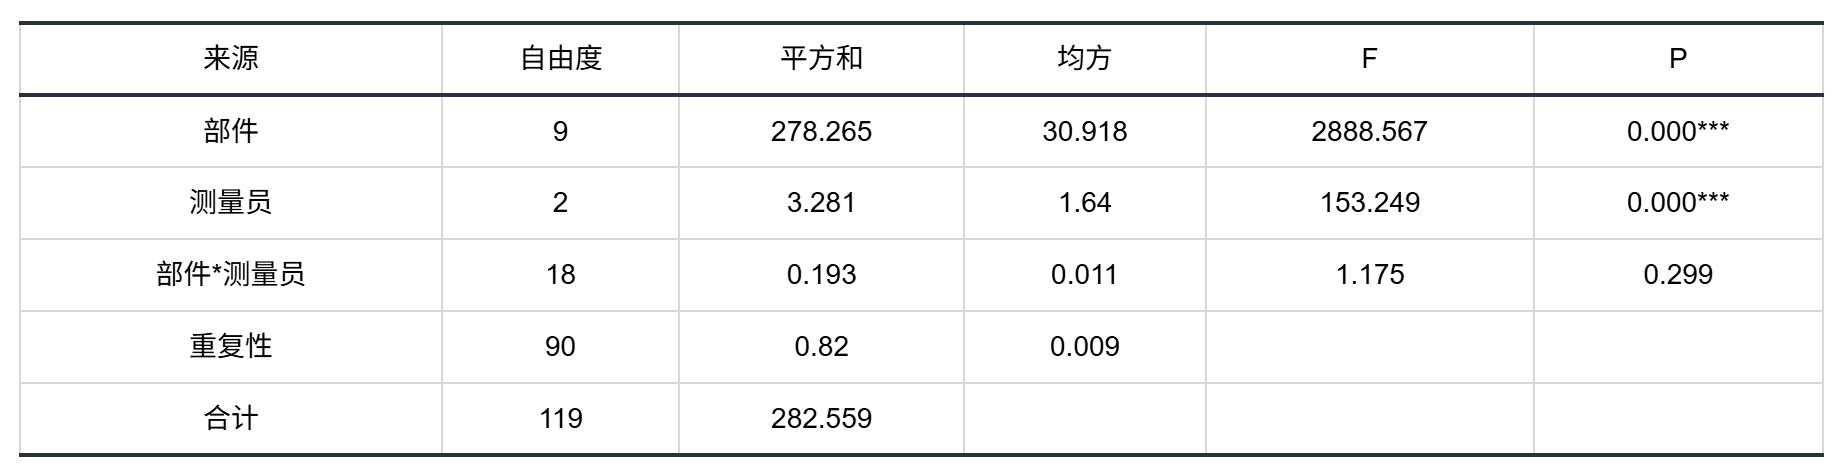
图表说明:上表的方差分析表识别显著因子和交互作用,包括部件、操作员、交互作用的测量误差。
输出结果2:方差分量表
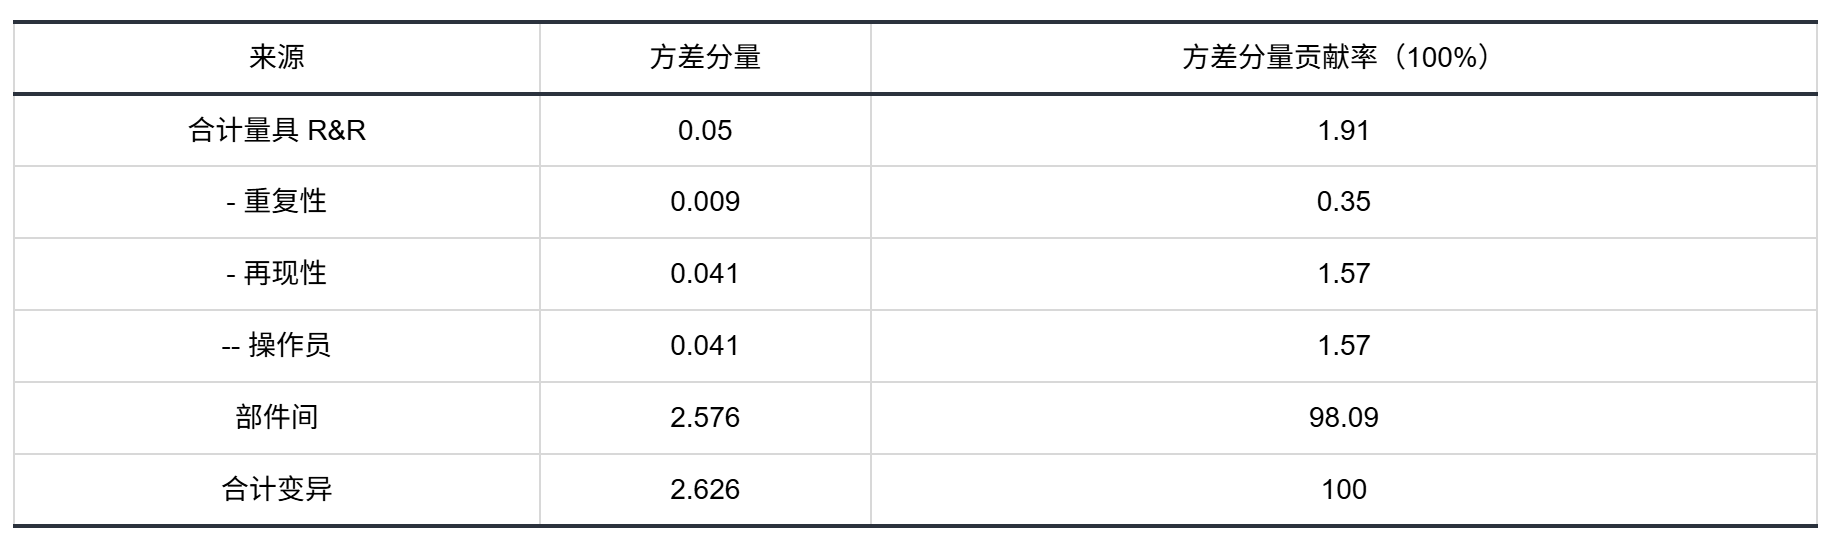
图表说明:上表展示了方差分量结果,通过量化各变异来源的贡献比例,为测量系统分析提供了数据化的决策依据。 ● 合计量具 R&R:重复性方差分量和再现性方差分量之和。
● 重复性:这是指同一操作员多次测量同一部件时产生的测量变异性。
● 再现性:不同操作员测量同一个部件时的测量变异性。
● 操作员:即再现性,不同操作员测量同一个部件时的测量变异性。
● 部件间:由于部件的不同所引起的测量变异性。
● 合计变异:合计量具R&R+部件间的测量变异。
输出结果3:量具评估表
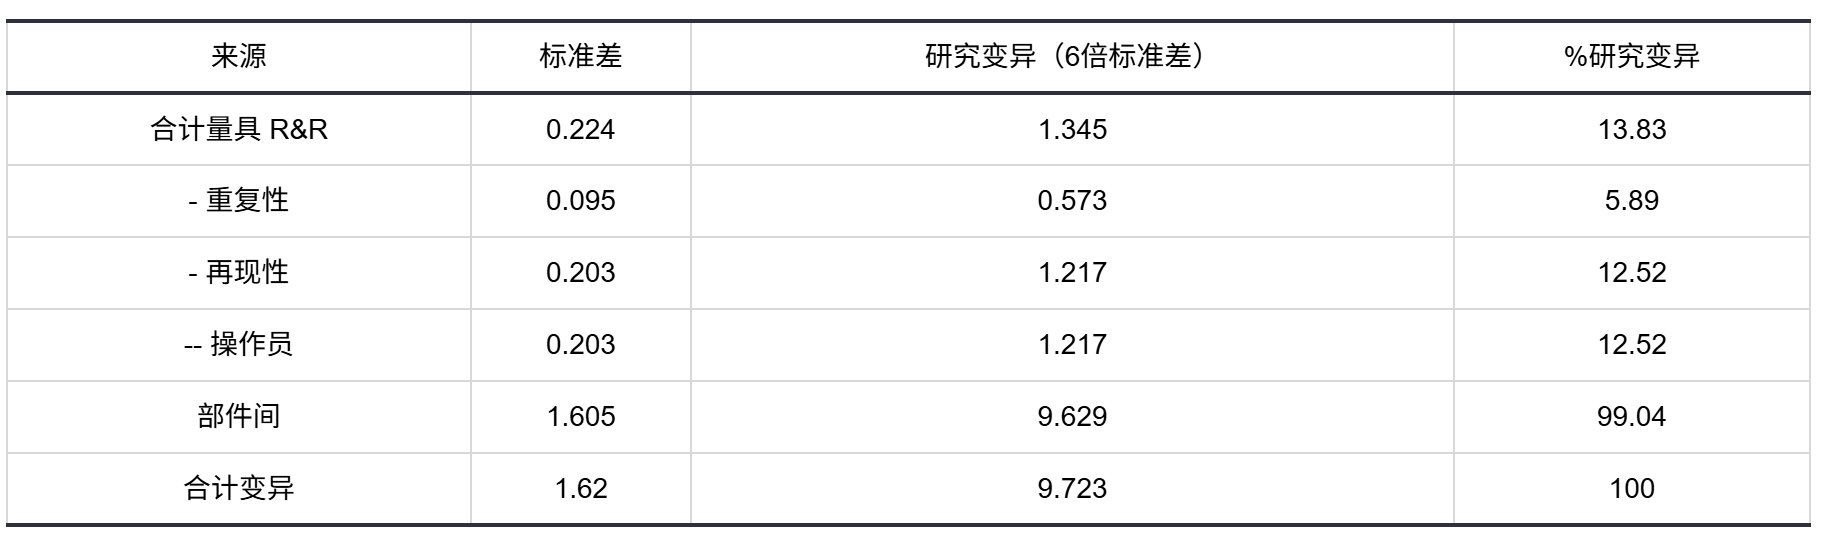
图表说明:上表格展示了交叉量具 R&R 分析的关键结果,用于评估测量系统的可靠性和精度。
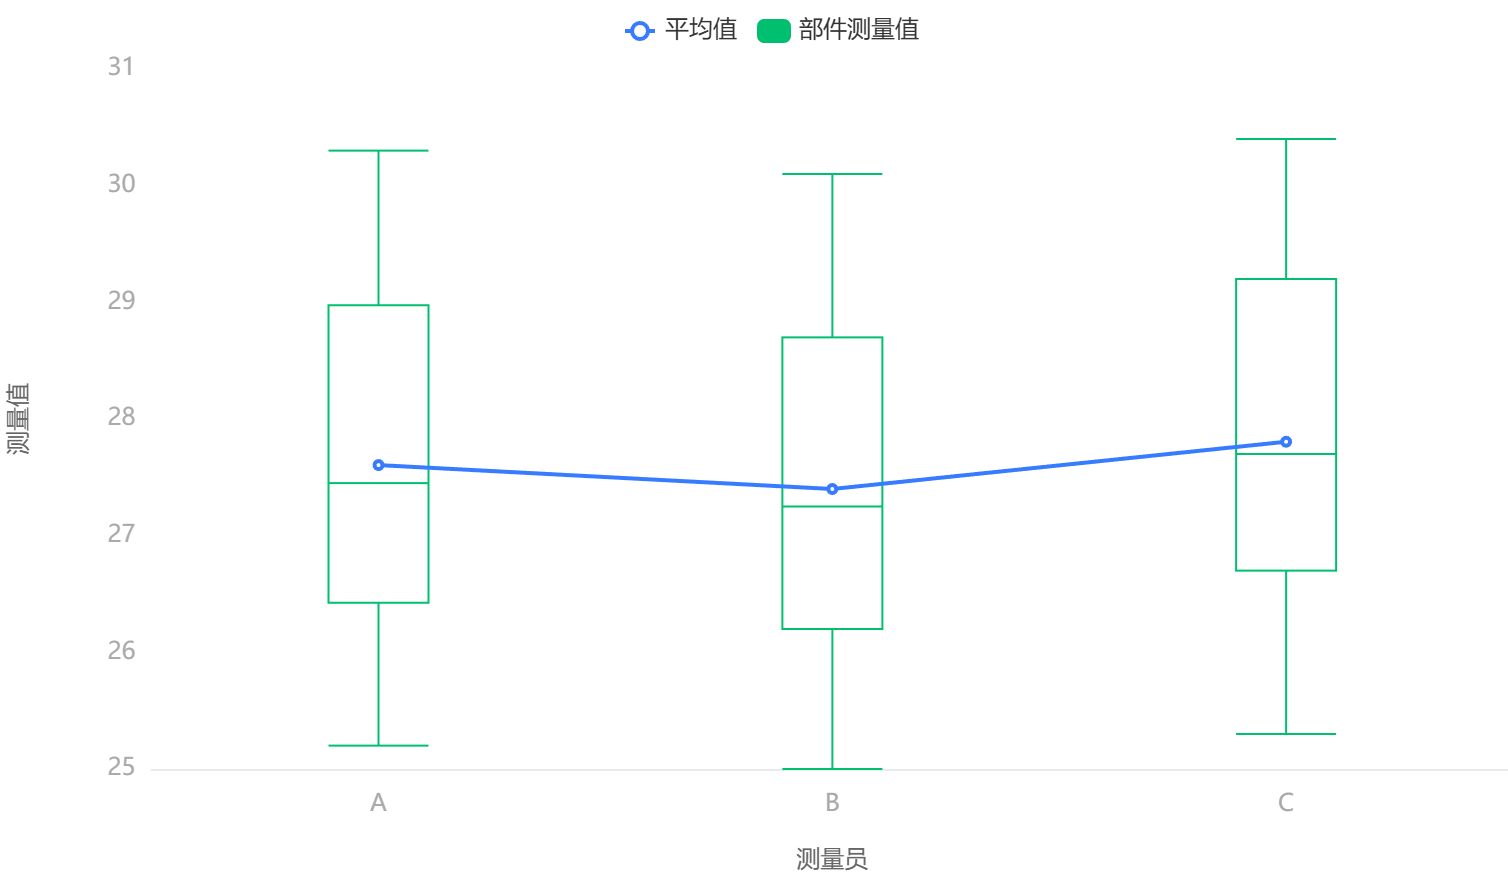
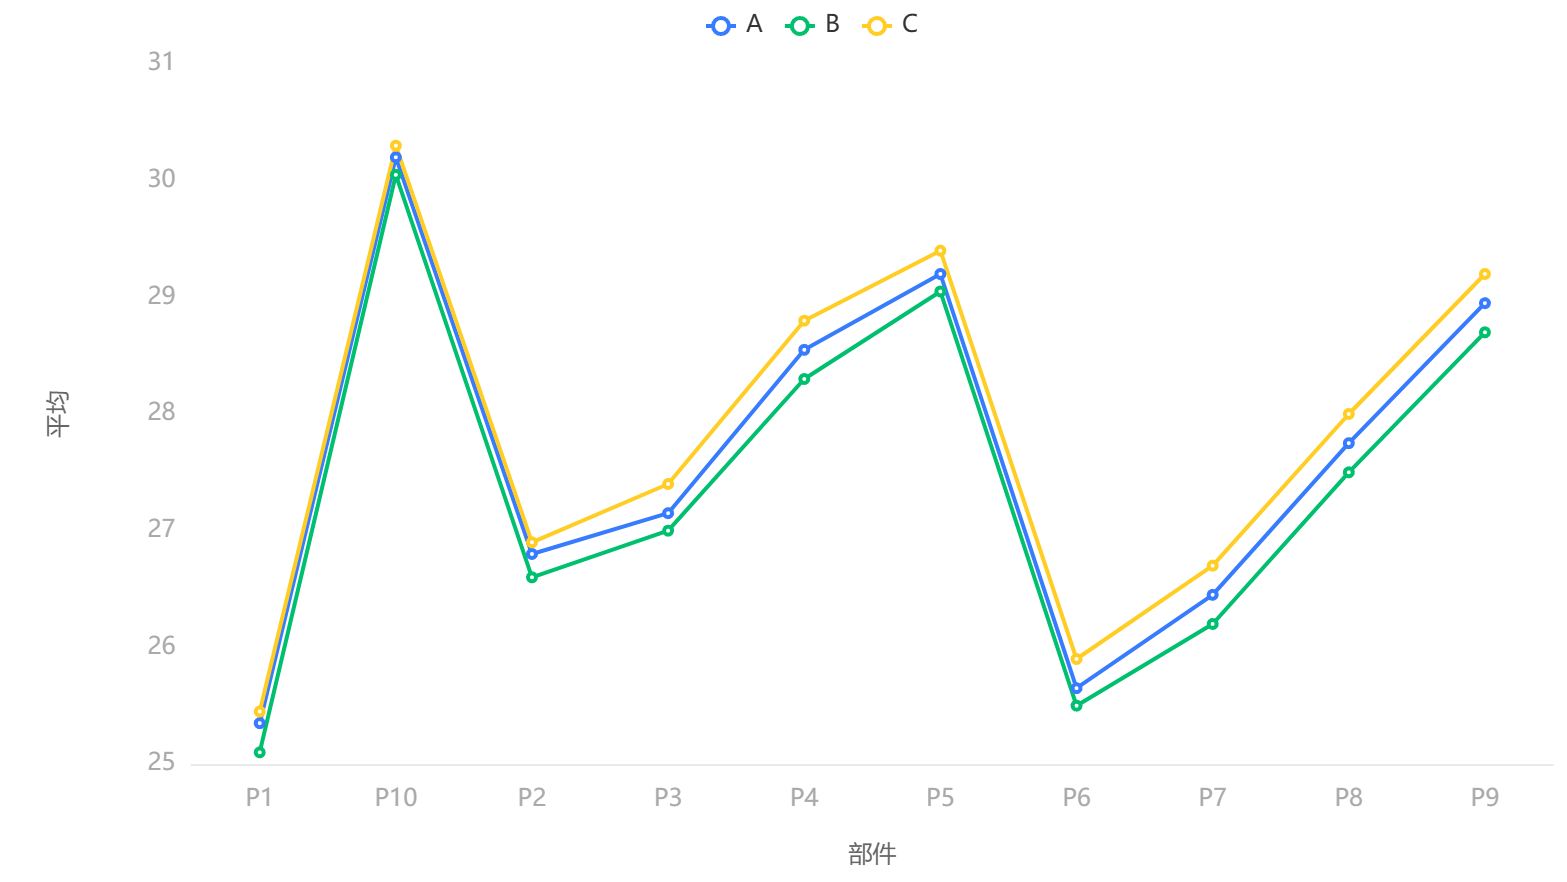
输出结果4:部件与操作员可视化

输出结果5:Xbar-R图
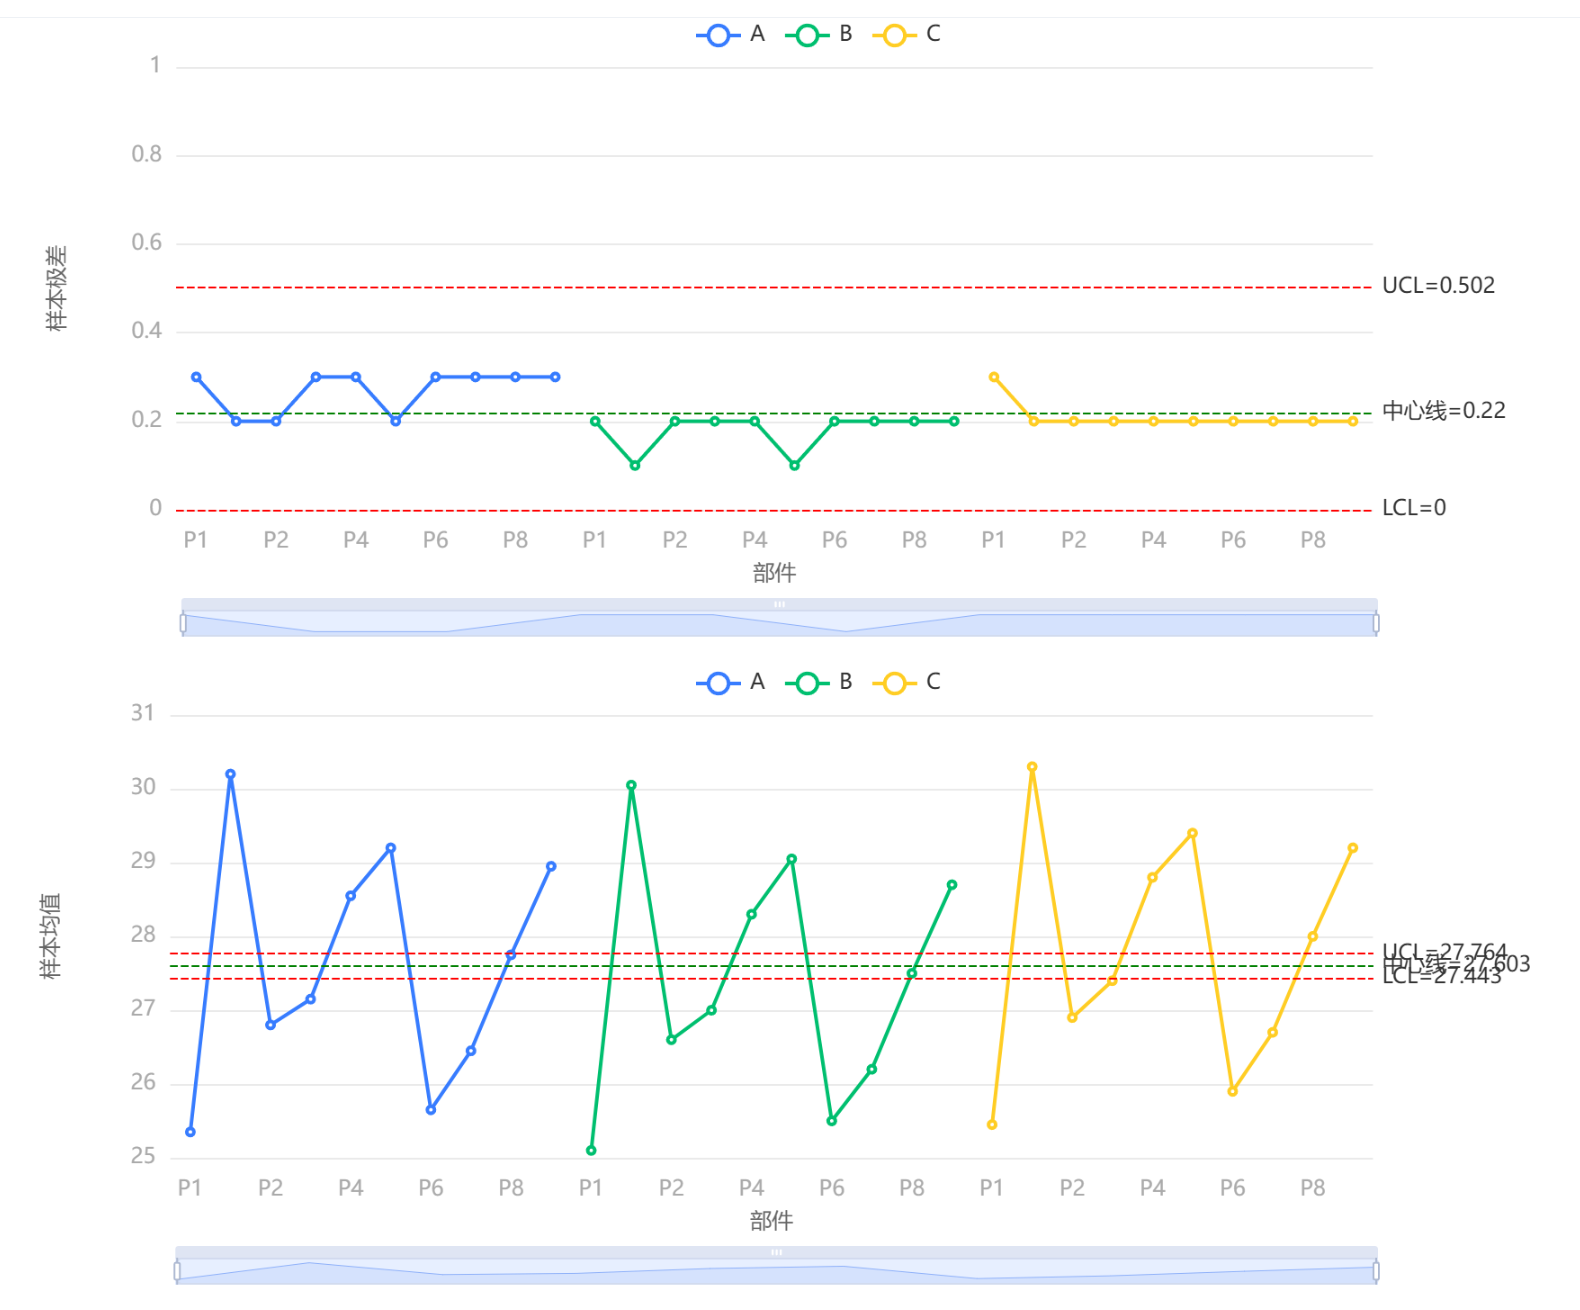
图表说明:上图展示了Xbar-R 图,聚焦测量过程稳定性。
# 7、注意事项
根据测量场景严格区分和确保是否能使用交叉量具研究,其要求为:每个部件被所有测量者重复测量,形成 “测量者 - 部件” 的全交叉组合。即:测量者 A 测部件 1、2、…、n;测量者 B 也测部件 1、2、…、n;且每个测量者对每个部件都进行多次重复测量。
# 8、模型理论
交叉量具研究是用于评估测量系统变异(包括重复性和再现性)的核心方法,适用于可重复测量的连续型数据(如长度、重量等),且零件和测量者(或量具)为 “交叉” 关系(即每个零件被每个测量者多次测量)。其核心原理是通过分解总变异,量化测量系统变异占比,判断测量系统是否可接受。
交叉量具研究的核心是将总变异(Total Variation) 分解为三个部分:
- 零件间变异(Part-to-Part Variation):不同零件本身的真实差异(期望的变异);
- 重复性(Repeatability):同一测量者用同一量具对同一零件多次测量的变异(量具本身的固有变异);
- 再现性(Reproducibility):不同测量者对同一零件测量的平均差异(人员操作或不同量具的变异)。
变异来源:
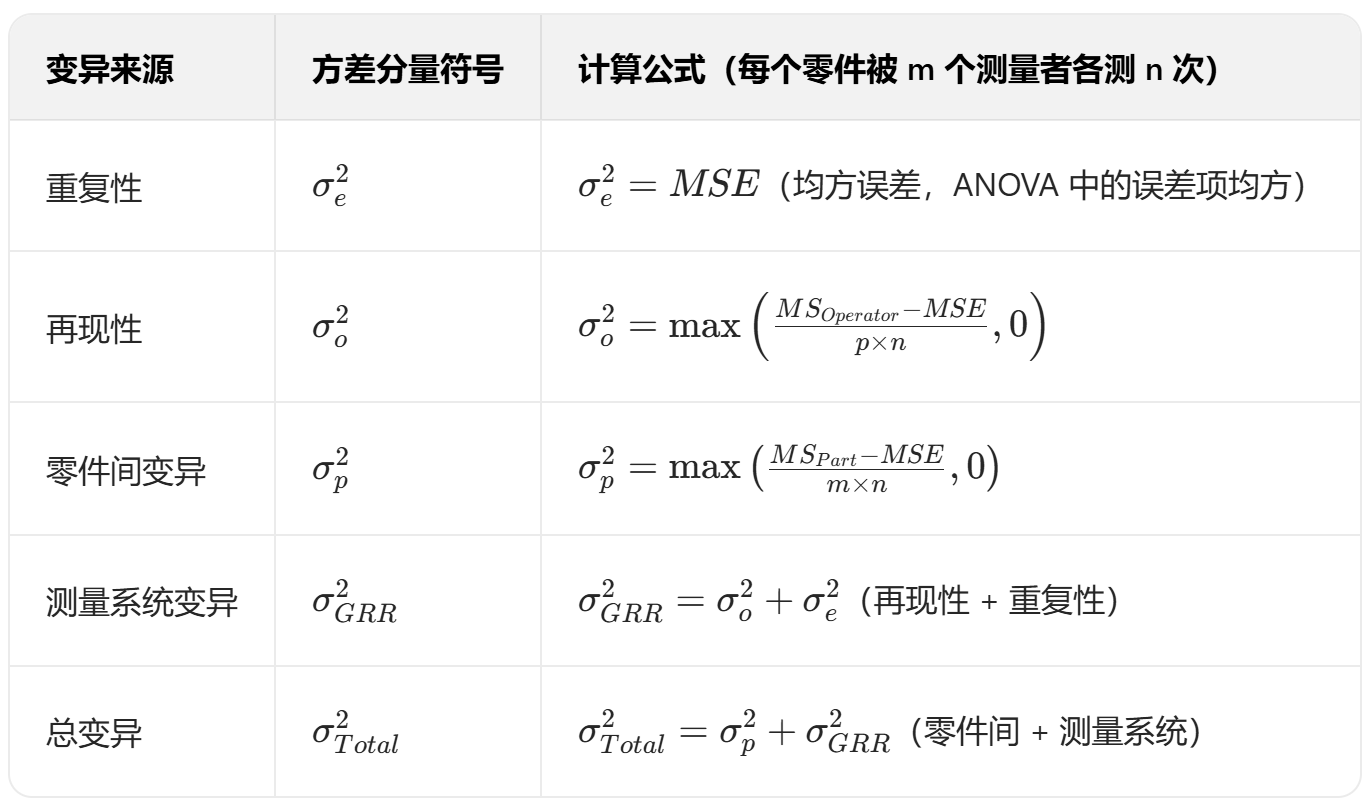 其中:
- MS_Operator:测量者(Operator)的均方;
- MS_Part:零件(Part)的均方);
- MSE:误差项均方;
- p:零件数量;m:测量者数量;n:每个测量者对每个零件的测量次数
变异数值:
在得到各个变异分量后,将测量者变异和重复性变异合并为测量系统变异(GRR),通过计算测量系统变异占总变异的比例(% GRR) ,来评估测量系统的可靠性。
- %GRR ≤ 10%:说明测量系统产生的变异在总变异中占比较小,测量系统是可接受的,能够较为准确可靠地反映零件的真实特性。
- 10% < %GRR ≤ 30%:表示测量系统需要谨慎使用,可能需要采取一些改进措施,如对测量者进行更细致的培训,规范测量操作流程,或者对量具进行更严格的校准,以提高测量系统的准确性。
- %GRR > 30%:意味着测量系统产生的变异过大,严重影响了对零件真实特性的判断,测量系统不可接受,需要立即对测量系统进行全面改进,包括更换精度更高的量具、优化测量流程、重新选拔和培训测量者等。
# 9、参考文献
[1]Scientific Platform Serving for Statistics Professional 2021. SPSSPRO. (Version 1.0.11)[Online Application Software]. Retrieved from https://www.spsspro.com.