正态能力分析
# 1、作用
过程能力分析是质量管理中用于评估过程稳定性和满足规格要求能力的量化分析方法,核心是通过数据计算和分析,判断一个过程(如生产、服务、流程等)能否稳定、持续地输出符合预定标准(规格)的结果。
# 2、输入输出描述
输入:1个或多个定量变量。
输出:衡量过程稳定性和一致性的统计指标。
# 3、案例示例
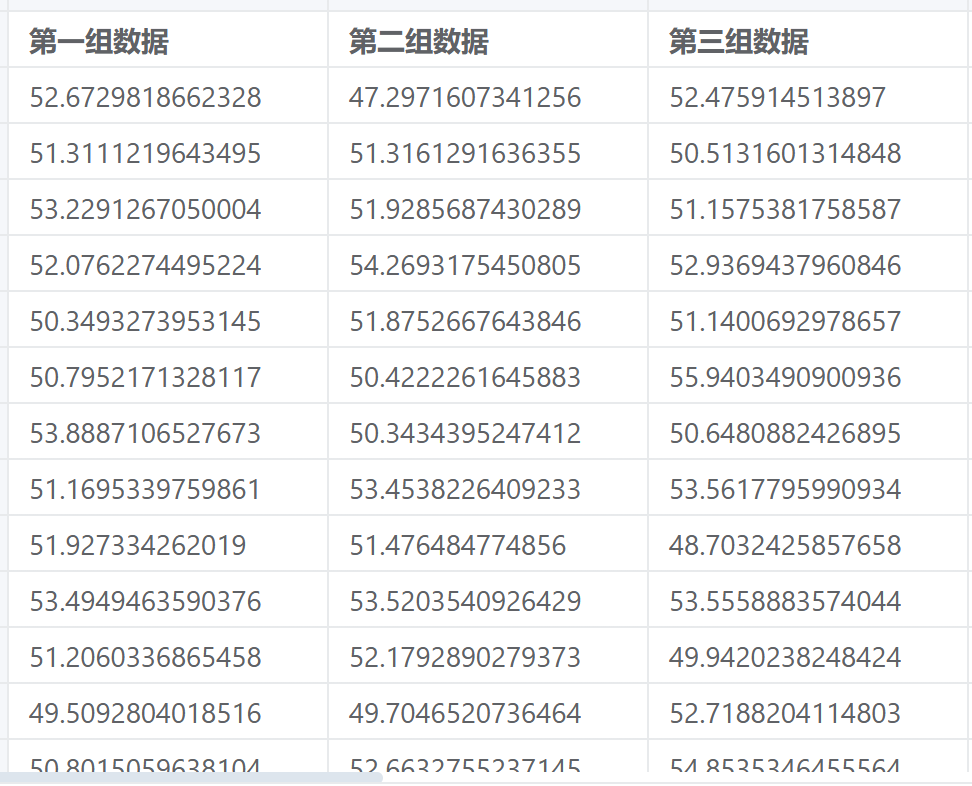
案例:某厂生产电阻,电阻的规格要求为 48Ω 至 52Ω,目标值为 50Ω,即 USL(上规格限)=52,LSL(下规格限)=48。为了评估生产过程的能力,该厂随机抽取了 50 个电阻样本进行测量。
# 4、案例数据
# 5、案例操作
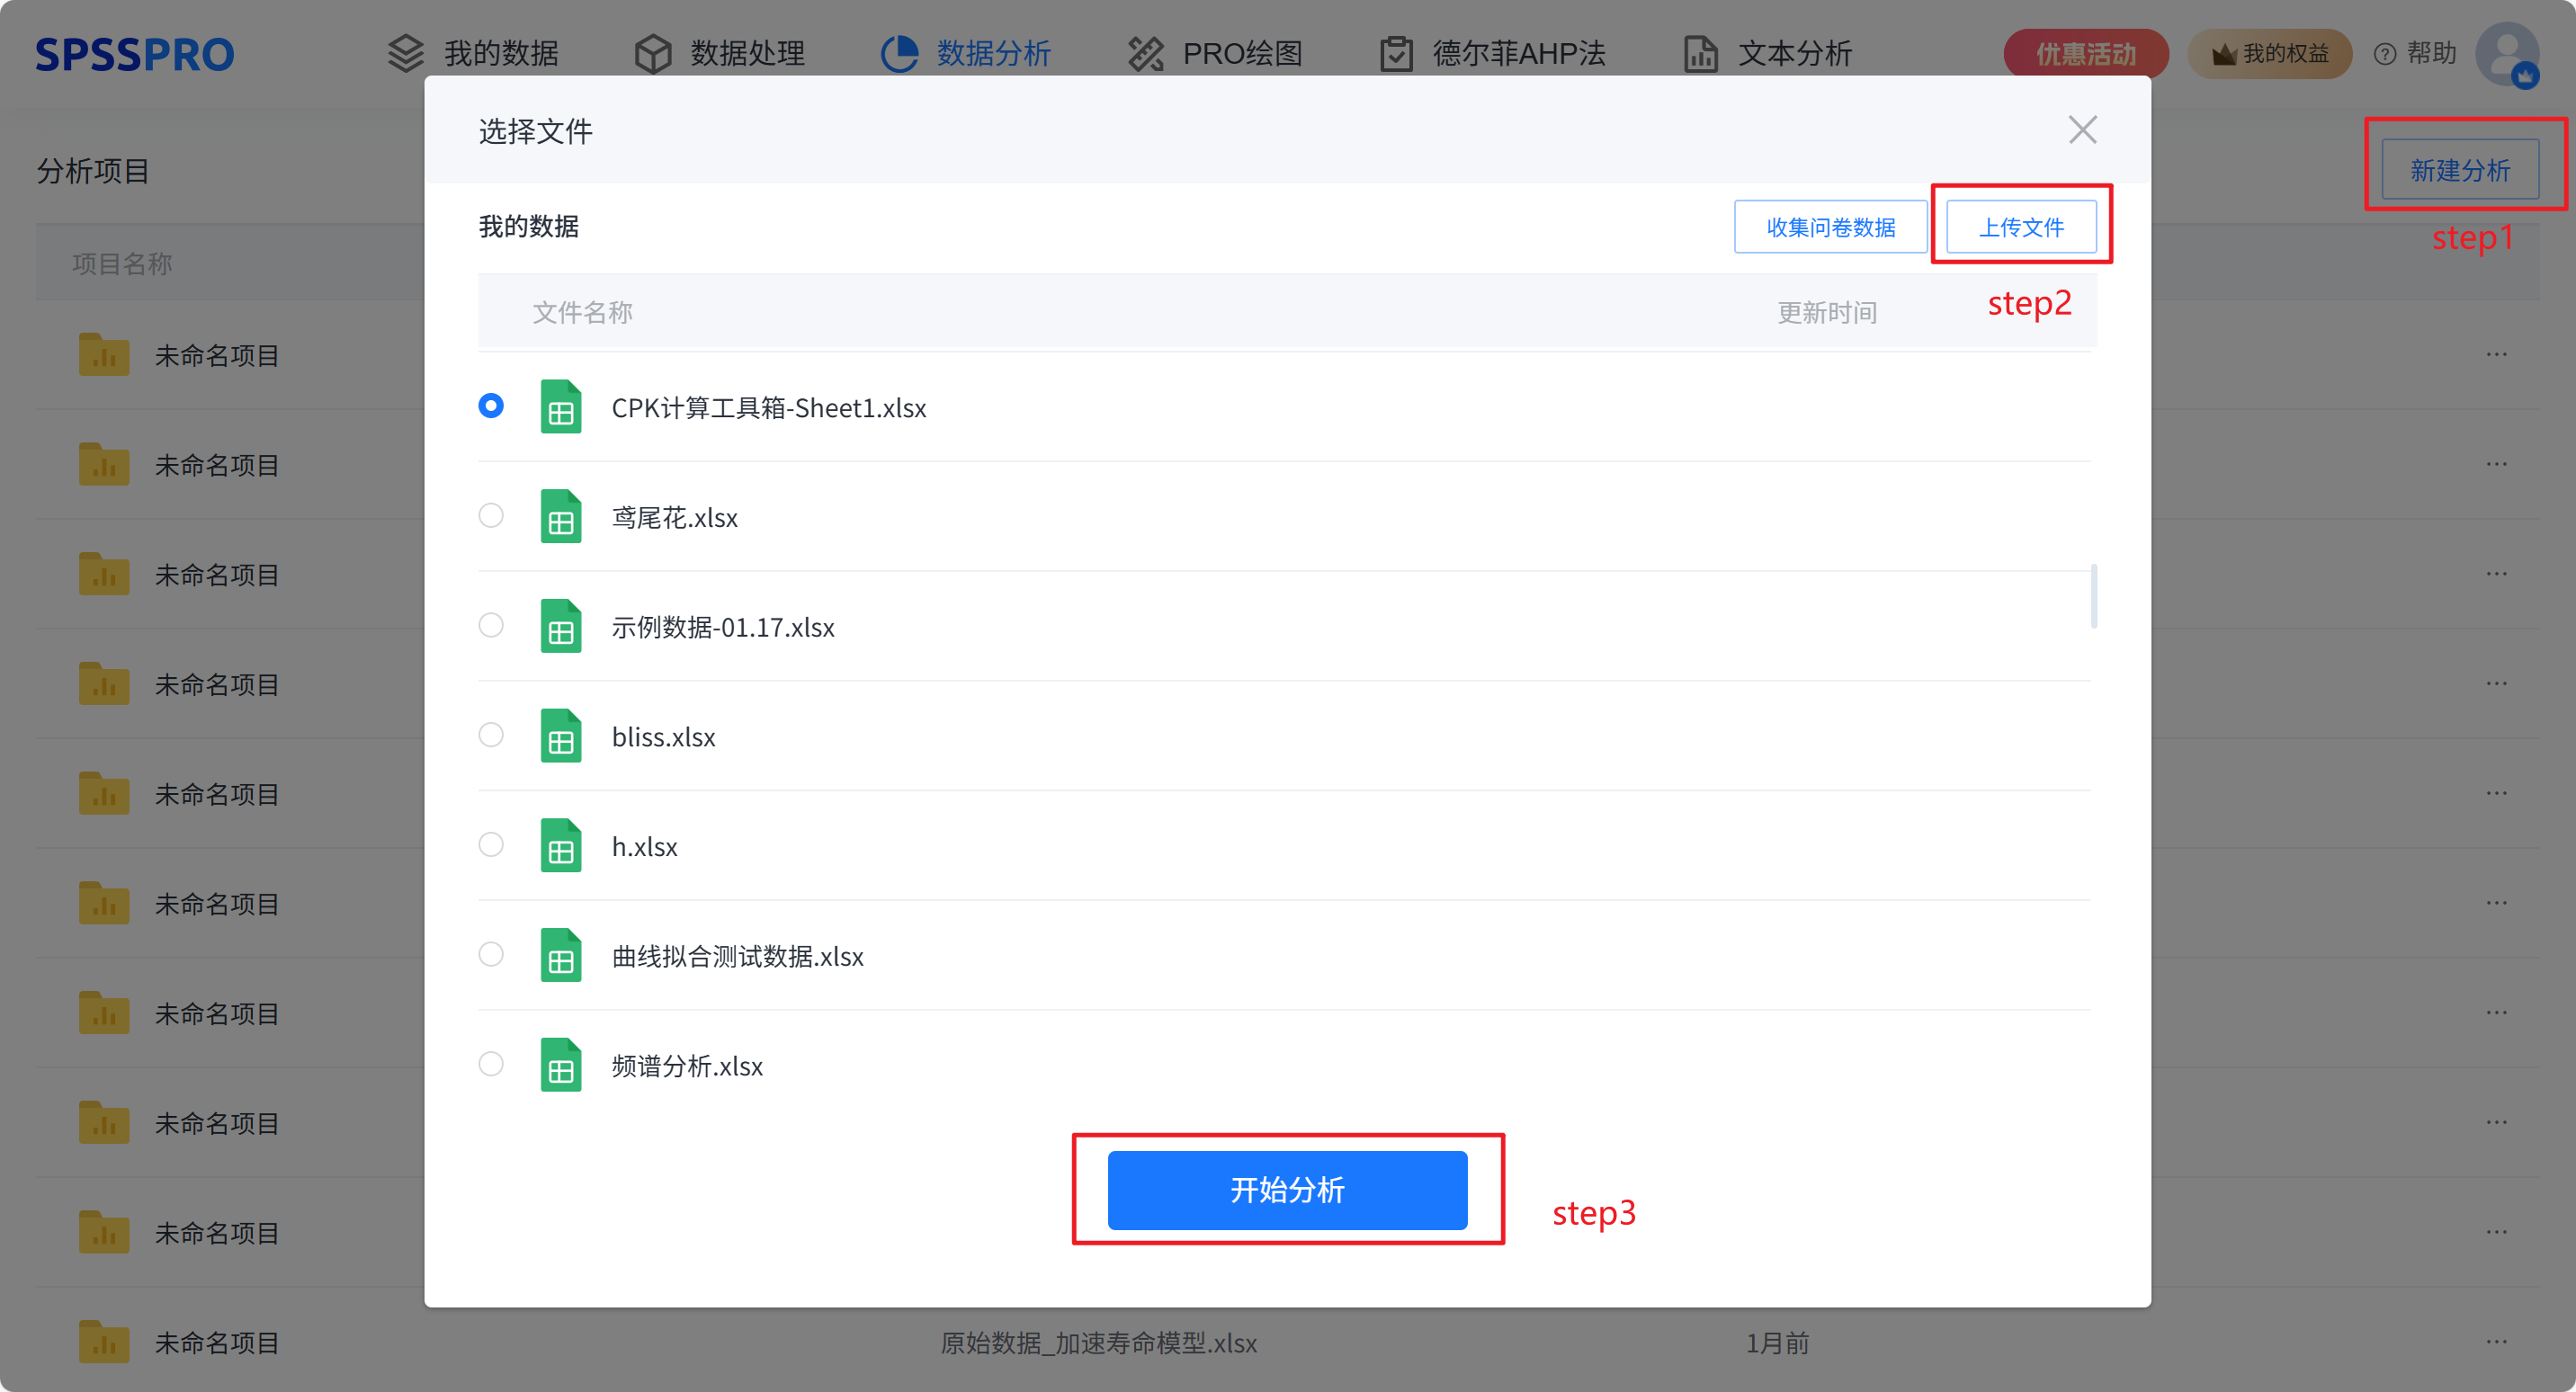
Step1:新建分析;
Step2:上传数据;
Step3:选择对应数据打开后进行预览,确认无误后点击开始分析;

step4:选择【能力分布标识】;
step5:查看对应的数据数据格式和参数
(1)输入数据格式,包括两种形式:
观测值均位于一列数据中:无分组测量,所有测量结果均在一列;
子组的观测值位于多列的同一行中:有分组测量,分组结果分别在不同列;
(2)分析维度:组内、组间/组内
(3)估计均值方法、估计标准差方法
(4)规格上下限:规格上下限是能力合格 / 优秀的判定阈值,由业务场景和行业标准决定
(5)目标值:目标值是能力提升的理想基准,区别于 “合格线”(规格限)
step6:点击【开始分析】,完成全部操作。
# 6、输出结果分析
输出结果1:描述统计
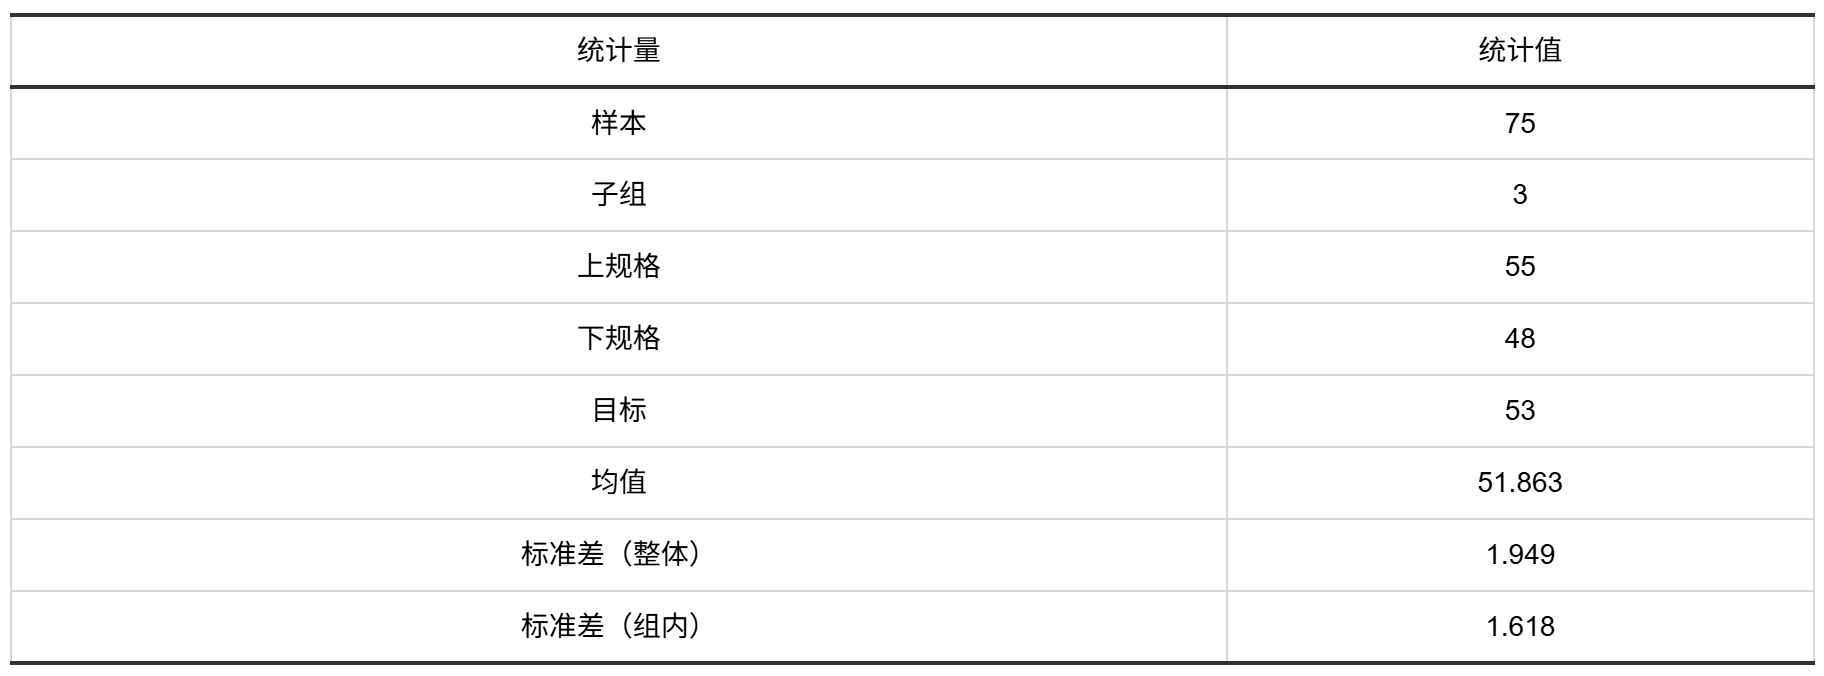
图表说明:上表展示了描述统计结果。
输出结果2:能力分析

图表说明:上表展示了生产工序的能力、稳定性和合格率的统计量值。
(1) STDEV (标准偏差):表示数据的波动程度,反映过程的稳定性。数值越小,波动越小,过程越稳定。
(2) PP/CP (工序能力指数):衡量工序的总体能力是否满足规格要求,仅考虑规格宽度和数据波动大小。数值越大,工序能力越好。
(3) PPK/CPK (工序能力指数,考虑偏移):在评估整体工序能力时,考虑过程均值是否偏离目标值。数值越大,过程偏差越小,符合要求的概率越高。
(4) PPL/CPL:工序能力相对于规格下限的情况,越高越好。
(5) PPU/CPU:工序能力相对于规格上限的情况,越高越好。
(6) PPM (百万分率):衡量产品在百万个单位中不合格的部分:
● PPM < LSL:低于规格下限的比例。
● PPM > USL:高于规格上限的比例。
● PPM_total:总的不合格比例(低于下限和高于上限的总和)。
输出结果3:直方图
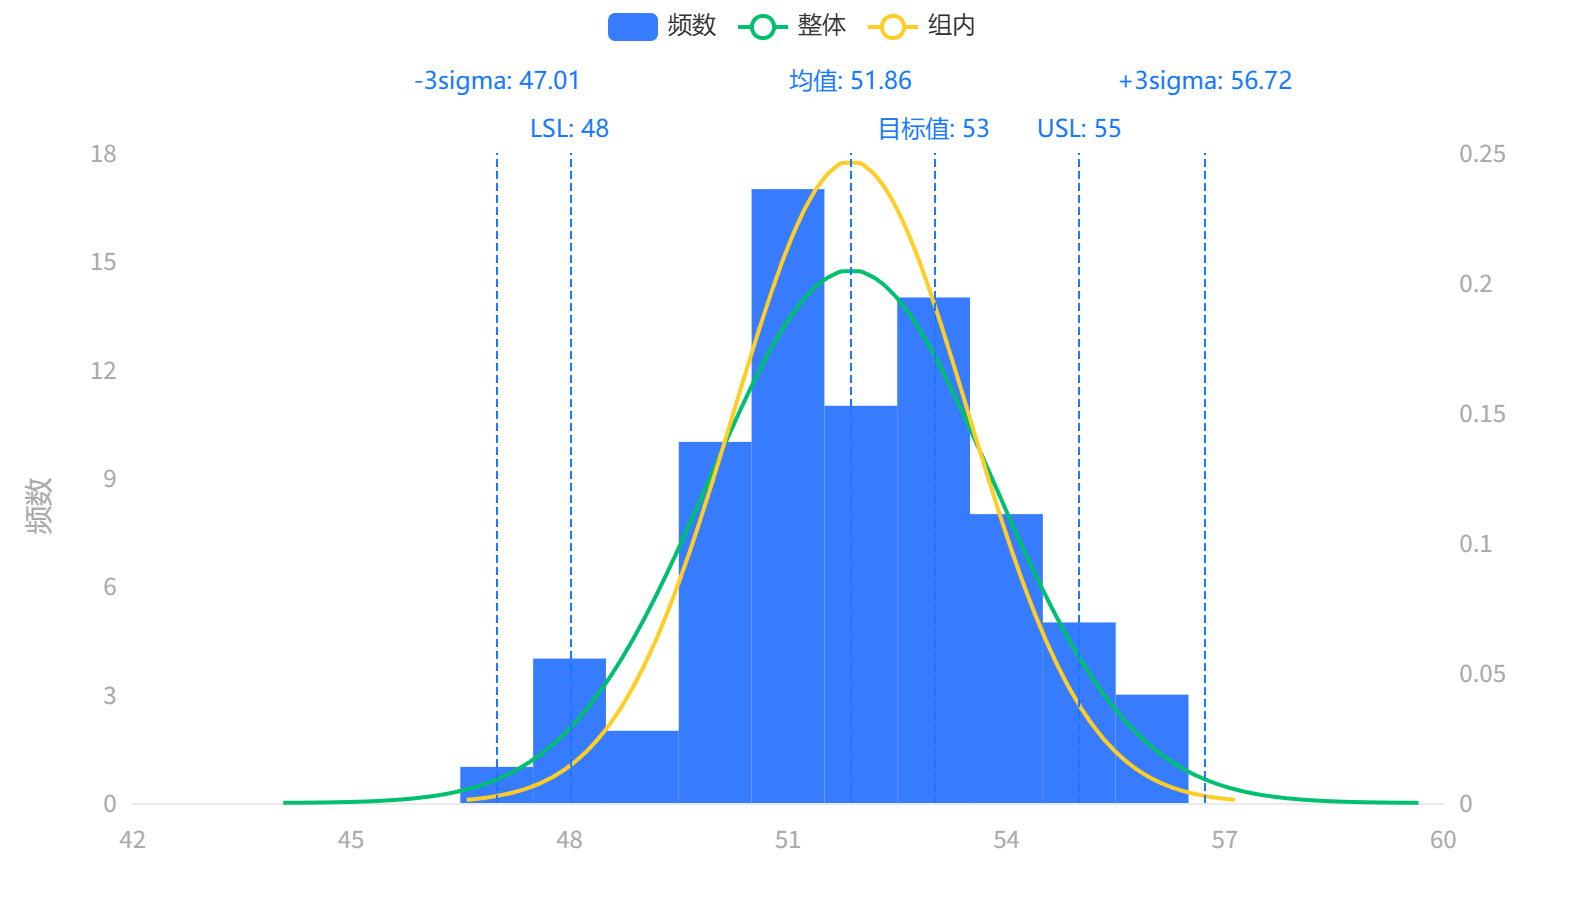
输出结果4:概率分布图

图表说明:上图展示了概率图,突出过程数据的分布情况、集中性、波动性、形态特征及与规格的匹配关系。
输出结果5:超规格标注图
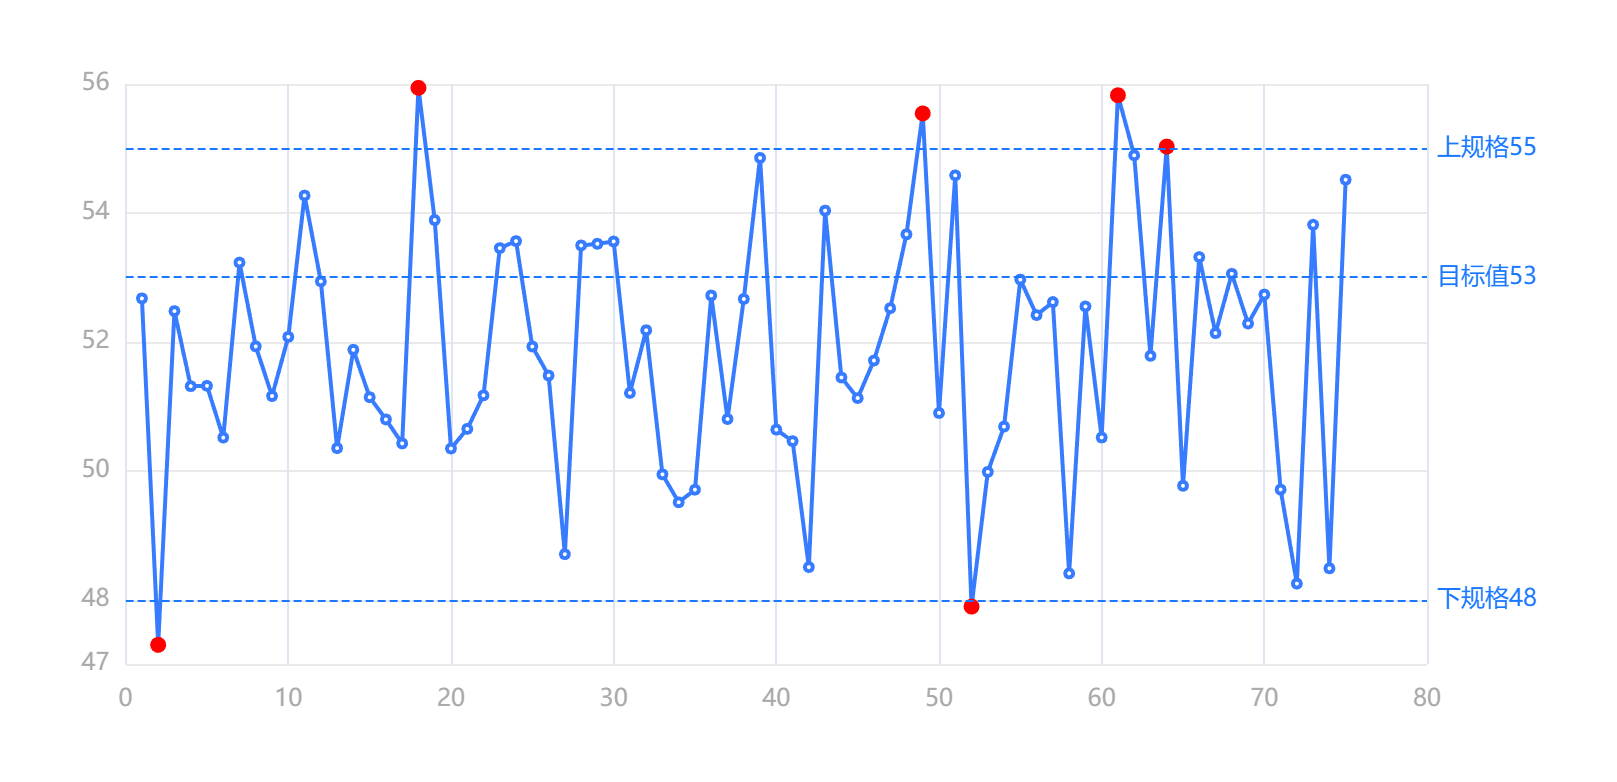
图表说明:上图中展示了散点图,突出过程数据点的分布,直观观察数据的分布趋势及波动。其中规格上下限(LSL 和 USL)用水平线标注。
# 7、注意事项
正态能力分析的核心假设是个体能力数据服从正态分布,这是所有分析的基础,若前提不满足,后续结论无意义。
# 8、模型理论
正态分布能力分析是通过量化过程输出与规格要求的匹配程度,判断过程稳定性和合格概率的核心统计方法,广泛应用于制造业质检、数据分析软件的质量控制模块等场景。其核心逻辑是:假设过程数据服从正态分布N(μ, σ²),通过计算 “过程能力指数(CP/CPK)” 和 “过程绩效指数(PP/PPK)”,结合数据的正态性验证,量化过程满足规格限的能力。
正态分布能力分析的前提是过程数据必须服从正态分布—— 若数据非正态,直接计算 CP/CPK 会导致结果失真(例如低估不合格率)。因此,第一步需通过 “拟合优度检验” 验证正态性,若检验 p 值 > 0.05,说明数据符合正态分布,可继续后续能力分析;
能力分析主要包括以下内容:
(1)STDEV(标准偏差):过程波动的 “量化标尺”
衡量数据偏离均值的平均程度,反映过程的 “一致性”——σ越小,数据越集中,过程越稳定。
(2)CP(工序潜力指数):过程的 “理论天花板”

判断方法:
| CP 数值范围 | 能力等级 | 核心结论 |
|---|---|---|
| CP ≥ 1.67 | 特级潜力(超充足) | 波动极小,规格宽度远超波动范围,几乎无不合格风险 |
| 1.33 ≤ CP < 1.67 | 一级潜力(充足) | 波动可控,规格宽度能轻松容纳波动 |
| 1.0 ≤ CP < 1.33 | 二级潜力(尚可) | 波动接近规格上限,有一定不合格风险 |
| 0.67 ≤ CP < 1.0 | 三级潜力(不足) | 波动较大,部分数据可能超出规格 |
| CP < 0.67 | 四级潜力(严重不足) | 波动远超规格范围,不合格率极高 |
(3) CPK/CPL/CPU:过程的 “实际战斗力”
下限能力指数(CPL):衡量均值到 LSL 的安全距离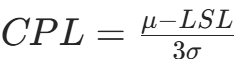
上限能力指数(CPU):衡量均值到 USL 的安全距离
实际能力指数(CPK):取 CPL 和 CPU 的最小值(保守估计,反映 “短板”)CPK = min(CPL, CPU)
单值判断:
| CPK/CPL/CPU 数值范围 | 能力等级 | 核心结论(用户能懂) |
|---|---|---|
| ≥ 1.67 | 特级能力(超稳健) | 实际不合格率极低,过程几乎无风险 |
| 1.33 ≤ 数值 < 1.67 | 一级能力(充足) | 实际不合格率低,过程稳健 |
| 1.0 ≤ 数值 < 1.33 | 二级能力(尚可) | 实际不合格率可接受,但需警惕偏移 |
| 0.67 ≤ 数值 < 1.0 | 三级能力(不足) | 实际不合格率较高,需紧急优化 |
| < 0.67 | 四级能力(严重不足) | 实际不合格率极高,产品批量不合格 |
短板判断:
| 对比关系 | 核心结论 | 优化方向 |
|---|---|---|
| CPL <CPU(且差值> 0.2) | 下限能力不足(短板在 LSL) | 重点关注 “产品是否低于规格下限”,如:提高原材料强度、延长固化时间(针对寿命指标)。 |
| CPU <CPL(且差值> 0.2) | 上限能力不足(短板在 USL) | 重点关注 “产品是否高于规格上限”,如:降低加工温度、提高过滤精度(针对杂质指标)。 |
| CPL ≈ CPU(差值≤0.2) | 双侧能力均衡 | 无需侧重单侧优化,重点维持过程稳定性或进一步降低整体波动。 |
| CPK < 0(CPL 或 CPU 为负) | 均值严重偏移(超出规格限) | 不合格率≈100%,紧急调整过程中心(如设备参数校准、模具位置调整)。 |
组合判断:
| 组合场景 | 核心问题 | 优化方向 |
|---|---|---|
| CP≥1.33,CPK≥1.33 | 潜力足 + 表现好 | 维持现有过程,定期监控即可。 |
| CP≥1.33,1.0≤CPK<1.33 | 潜力足但均值偏移 | 调整过程中心(如将均值从 10.08mm 微调至 10.0mm),无需改工艺。 |
| CP≥1.33,CPK<1.0 | 潜力足但严重偏移 | 紧急调整均值,同时检查偏移原因(如原材料批次差异、设备老化)。 |
| CP<1.0,CPK<1.0 | 潜力不足(波动过大) | 先降低 STDEV(如改进工艺、更换高精度设备),再调整均值。 |
(4)PPM(百万分率):不合格率的 “直观量化”
基于正态分布的累积分布函数(CDF),计算数据超出 USL 或低于 LSL 的概率,再换算为 “每百万个样本中的不合格数”。
# 9、参考文献
[1]Scientific Platform Serving for Statistics Professional 2021. SPSSPRO. (Version 1.0.11)[Online Application Software]. Retrieved from https://www.spsspro.com.